 E -Mail:
 Tel:+86-13486478562

 Sprache
Produktberatung
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Oberflächentechnik · Schneidwerkzeuge
Eine PVD-Beschichtungsmaschine ist eine Kapitalentscheidung, getarnt als Chemieentscheidung. Abscheidemethode, Vakuumintegrität, Befestigung und Prozesskontrolle entscheiden darüber, ob es sich amortisiert.
Ein Hartmetall-Schaftfräser, der in Edelstahl nach vierzig Minuten ausfällt, ist selten ein metallurgisches Problem. In den meisten Werkzeugbaubetrieben handelt es sich um ein Beschichtungsproblem und damit um ein Problem der Beschichtungsmaschine. Der von Ihnen installierte Beschichter steuert Haftung, Dichte und Dickengleichmäßigkeit – drei Variablen, die darüber entscheiden, ob Ihre Werkzeuge sechsmal länger oder nur geringfügig länger halten als unbeschichtete.
Jede PVD-Beschichtung auf einem Schneidwerkzeug wird auf die gleiche Weise aufgebaut: Die Kammer wird abgepumpt, Plasma wird erzeugt, Beschichtungsmaterial wird aus einer Quelle verdampft und der Film wächst Atom für Atom auf der Werkzeugoberfläche. Vakuumqualität und Abscheidungskontrolle formen diesen Film. Eine Schicht in der Nähe von 5 × 10 abgeschieden −3 Pa mit einem instabilen Pumpstrang hat nicht die gleiche Dichte wie einer, der in der Nähe von 5 × 10 abgelagert wird −4 Pa mit stabilem Pumpen. Härteangaben für TiN oder AlTiN gehen von einem dichten Film aus; Abplatzungen im Betrieb sind fast immer ein Haftungsfehler, der in der Kammer seinen Ursprung hat.
Bei Schneidwerkzeugen sind die Folgen direkt. Die Beschichtungen haben eine Dicke von 2 bis 4 µm, und eine Abweichung von einem halben Mikrometer über die Spanfläche verändert die Kantengeometrie. Eine Nut mit mehr Beschichtung führt zu Unrundheit und Vibrationen am ersten Teil. Eine Maschine für Werkzeuge muss daher eine wiederholbare Vorspannung, eine stabile Plasmadichte im gesamten Rack und Prozessaufzeichnungen pro Charge liefern – nicht nur eine hohe Ablagerungsrate .
| Beschichtung | Typische Härte | Hauptvorteil | Gängige Werkzeuganwendungen |
|---|---|---|---|
| TiN | ~2.300 HV | Allgemeine Verschleißfestigkeit, starke Haftung | HSS-Bohrer, Gewindebohrer, Schaftfräser |
| TiCN | ~3.000 HV | Höhere Härte, geringere Reibung | Hartmetall-Schaftfräser, Bohrer aus Gusseisen |
| AlTiN | ~3.300 HV | Warmhärte, Oxidationsbeständigkeit | Hochgeschwindigkeitsbearbeitung von legiertem und rostfreiem Stahl |
| ZrN | ~2.600 HV | Geringe Reibung, gute Schnitthaltigkeit | Werkzeuge für Nichteisenmaterialien |
| DLC | ~2.000–2.800 HV | Sehr niedriger Reibungskoeffizient | Bearbeitung von Aluminium und Kunststoffen; Formwerkzeuge |
Die meisten Beschichter von Produktionswerkzeugen verlassen sich auf die kathodische Lichtbogen-Ionenplattierung. Lichtbogenquellen erzeugen ein dichtes, hochionisiertes Plasma, das Filme mit ausgezeichneter Haftung bildet – die Eigenschaft, die am wichtigsten ist, wenn eine Schneidkante tausende Male pro Minute belastet und entladen wird. Der Nachteil sind Makropartikel: Metalltröpfchen können sich in den Film einbetten und eine Rauheit erzeugen, die die Werkzeuglebensdauer bei Endbearbeitungsvorgängen verkürzt. Gefilterte Lichtbogenquellen reduzieren dies, die Tröpfchenkontrolle bleibt jedoch ein Kompromiss auf Systemebene.
Beim Magnetronsputtern werden Tröpfchen vollständig vermieden. Folien sind glatter und können bei niedrigeren Substrattemperaturen aufgetragen werden, was für sehr scharfe Kanten geeignet ist. Die Schwäche liegt in einer langsameren Abscheidungsrate, und die Filmdichte hängt stark von der Vorspannung ab, die auf das Werkzeuggestell angewendet wird. Aus diesem Grund kombinieren mehrere mittelgroße Maschinen Lichtbogenquellen und Sputterkathoden in einer Kammer, so dass ein Werkzeugraum AlTiN-Lichtbogen- und gesputterte DLC-Chargen verarbeiten kann, ohne zwei Systeme zu besitzen.
Eine Beschichtung auf einem Schneidwerkzeug ist keine Oberflächenschicht; es ist die Kontaktfläche. Wenn es nicht dicht, gleichmäßig und gut haftet, wird die Kante beeinträchtigt, bevor sich die Spindel dreht.
Ein Beschichter ist eine Ansammlung von Subsystemen, die Spezifikationen für Hunderte von Chargen erfüllen müssen. Beginnen Sie mit dem Vakuumpaket: Diffusionspumpen sind robust und wirtschaftlich, während Turbomolekularpumpen ein saubereres Hochvakuum und schnellere Zyklen zu einem höheren Preis bieten. Für die Werkzeugbeschichtung sollte der Grunddruck unter 5 × 10 liegen −3 Pa, mit einer wiederholbaren Abpumpzeit – jede zusätzliche Minute ist ein direkter Kostenfaktor für die Charge.
Ein praktischer Ausgangspunkt ist das Studium wie erfahrene Werkzeugbetriebe den Auswahlprozess angehen bevor Sie Angebote vergleichen. Der Unterschied zwischen einer Maschine, die die Abnahme besteht, und einer Maschine, die jahrelang funktioniert, liegt normalerweise in diesen Details.
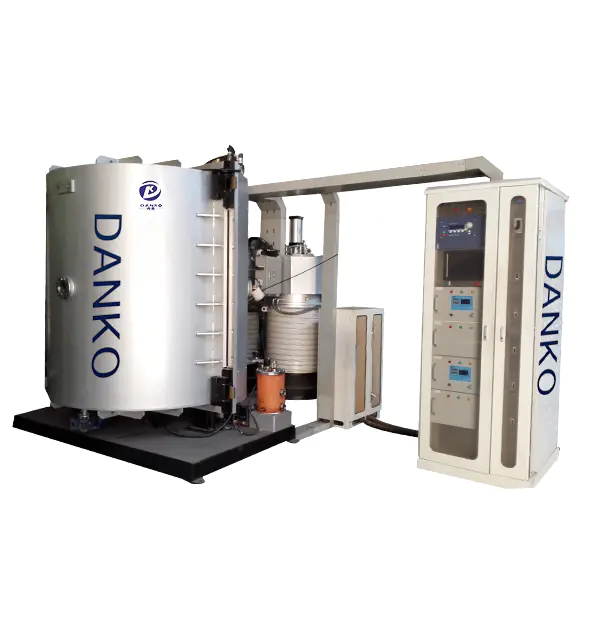
Wenn Bohrer, Schaftfräser und Fräser Ihre Produktion dominieren, ist eine speziell angefertigte Vakuum-Schneidwerkzeugbeschichtungsmaschine mit Lichtbogenquellen und Werkzeuglängenvorrichtungen in der Regel eine direktere Antwort als eine dekorative Beschichtungsmaschine.
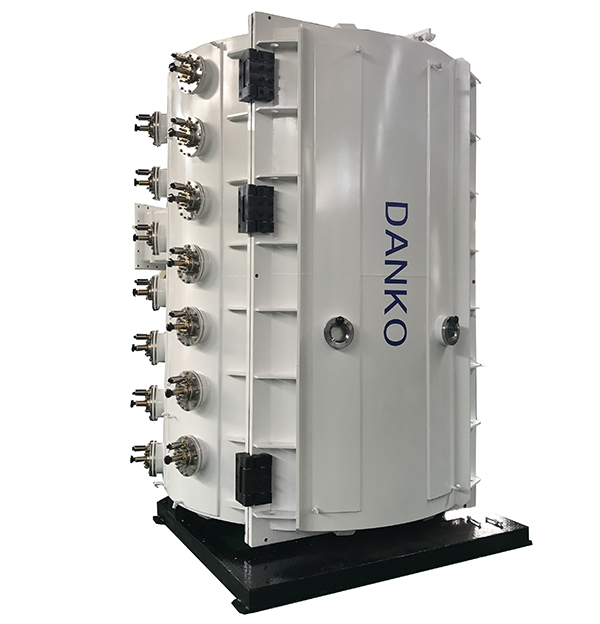
 Vakuum-Lichtbogenbeschichtungsmaschine für Schneidwerkzeuge Eine speziell entwickelte Beschichtungsanlage mit Lichtbogenquellen und Werkzeuglängenvorrichtungen unterstützt TiN, AlTiN und andere harte Schichten auf Bohrern und Schaftfräsern und eignet sich für Betriebe, die sich auf die Bearbeitung von Stahl und Gusseisen konzentrieren. Produkt anzeigen →
Listen Sie die Beschichtungen auf, die Sie heute durchführen, und die, die Sie für das nächste Jahr planen. Betriebe, die Stahl und Gusseisen bearbeiten, decken die meisten Arbeiten mit TiN und AlTiN aus Lichtbogenquellen ab. Titanlegierungen und hitzebeständige Superlegierungen verschieben die Spezifikation in Richtung AlTiN oder AlCrN mit hoher Substratvorspannung. Die Bearbeitung von Aluminium und Kupfer belohnt DLC oder andere reibungsarme Filme, die normalerweise eine Kohlenstoffquelle oder eine spezielle Sputterkonfiguration erfordern.
DLC ist die am häufigsten nachgefragte Zweitbeschichtung bei Werkzeugbetrieben mit Erstbeschichter. Es handelt sich nicht einfach nur um eine dunkle Schicht: Ihre geringe Reibung verhindert Aufbauschneiden beim Schneiden von Aluminium, Kunststoffen und Verbundwerkstoffen. Allerdings ist das Prozessfenster enger als bei TiN. Hartes DLC erfordert eine stabile Kontrolle des Kohlenstoffvorläufers und einen sorgfältigen Ionenbeschuss während der Keimbildung; andernfalls bleibt die Folie graphitisch und bietet nur geringen Verschleißschutz.
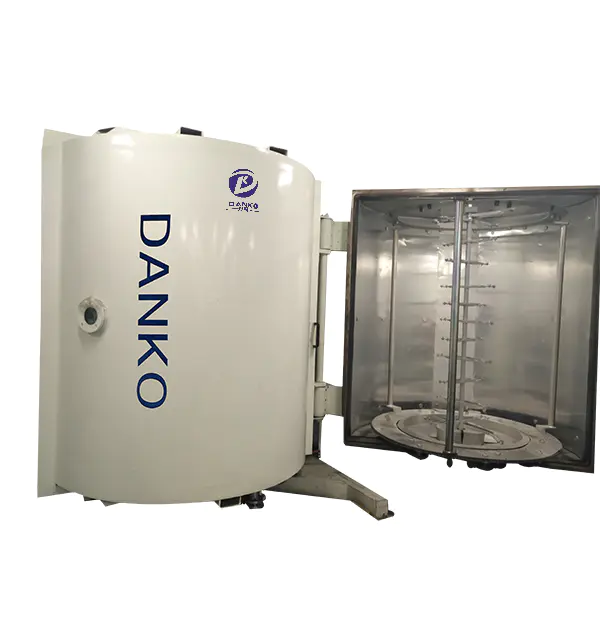
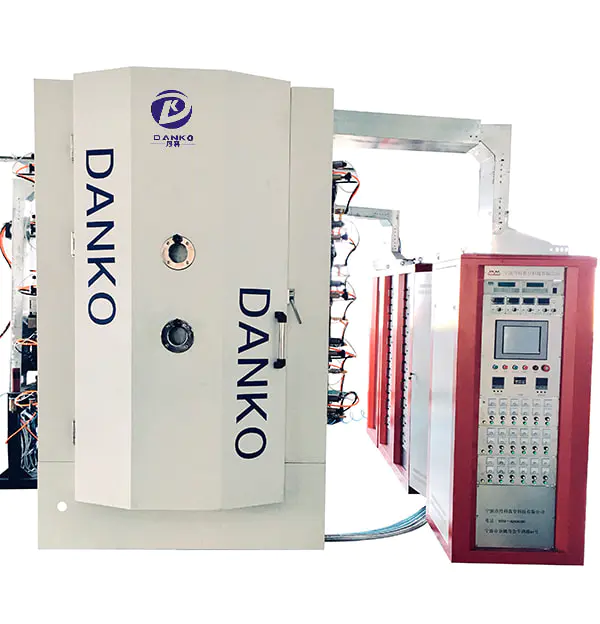
 DLC-Hartfilm-Vakuumbeschichtungssystem Dieses PVD/PECVD-System scheidet amorphe Kohlenstofffilme mit geringer Reibung für Aluminium, Kunststoffe und Verbundwerkstoffe ab. Es befasst sich mit dem engen Prozessfenster für harte DLC mit stabiler Kohlenstoffvorläuferkontrolle. Produkt anzeigen →
Erkundigen Sie sich vor der Wahl der Kammergröße beim Gerätelieferanten über die erwartete Beschichtungsmischung. Mit einer Maschine für harte Oberflächen, die Lichtbogen- und Sputterquellen kombiniert, können Sie in einem einzigen Arbeitsablauf zwischen metallurgischen und kohlenstoffbasierten Beschichtungen wechseln, was die Beladung jeder Charge verbessert.
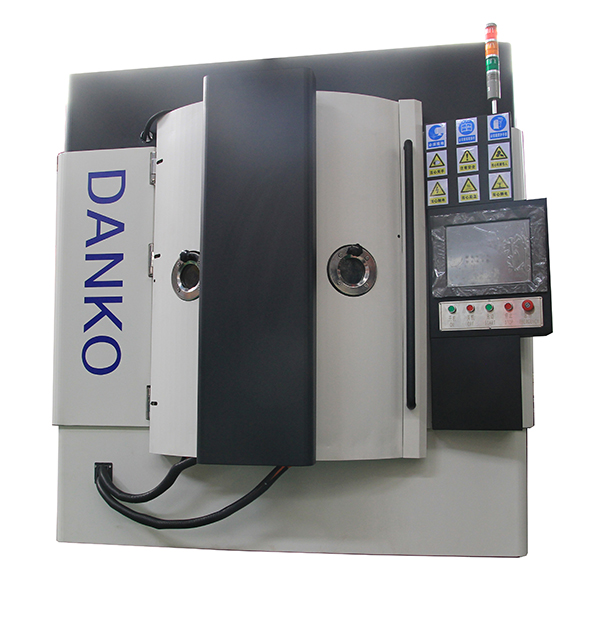
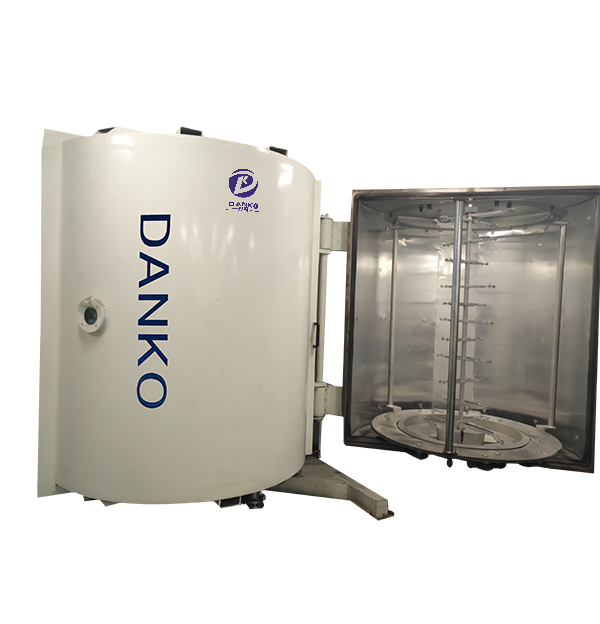
 PVD-Hartoberflächenbeschichtungsmaschine für Werkzeuge Eine kombinierte Lichtbogen- und Sputterplattform, die metallurgische und kohlenstoffbasierte Filme in einem Arbeitsablauf verarbeitet. Nützlich für den Vergleich von Kammerdesigns und Vorrichtungsanordnungen bei der Bewertung der jährlichen Verbrauchsmaterialien. Produkt anzeigen →
Eine PVD-Beschichtungsmaschine ist eine Kapitalanschaffung, deren jährliche Kosten jedoch für Targets, Prozessgas, Strom, Vakuumpumpenöl und Wartung aufgewendet werden. Titan- und Aluminium-Targets verschleißen gleichmäßig; Chrom und Graphit verhalten sich unterschiedlich. Durch reaktive Abscheidung wird das Diffusionspumpenöl schneller abgebaut und Sputterkathoden müssen regelmäßig überholt werden. Fragen Sie nach dem Verbrauch pro Charge und vergleichen Sie die Zahlen auf Ihrer Auswahlliste. a Sortiment an Beschichtungsmaschinen für Werkzeuge und Formen ist nützlich, wenn Sie Kammerdesigns und Vorrichtungsanordnungen vergleichen.
Auch der Durchsatz ist Teil der Kosten: Eine Beschichtungsanlage, die vor jedem dreistündigen Betrieb vier Stunden lang abgepumpt werden muss, zwingt eine Zwei-Schicht-Werkstatt dazu, Kapazitäten zu opfern. Abpumpzeit und Leckrate sind Kapazitätszahlen , keine technischen Details.
Die richtige PVD-Beschichtungsmaschine für Schneidwerkzeuge ist nicht diejenige mit dem höchsten Härtewert auf dem Papier; Es ist das Gerät, dessen Vakuumstabilität, Quellenkonfiguration, Befestigung und Support-Workflow zu den Werkzeugen passen, die Sie tatsächlich herstellen. Dichte Haftung, gleichmäßige Dicke und wiederholbare Kontrolle sind das Ergebnis der gemessenen Werkzeugstandzeit. Kaufen Sie es als Produktionssystem – Reinigungslinie, Kantenvorbereitung, Vorrichtungen, Wartung – und es amortisiert sich durch weniger Auswechselungen und bessere Oberflächen.
Beginnen Sie mit Ihren fünf wichtigsten Tools. Wenn die Maschine die richtige Zusammensetzung mit der richtigen Härte auftragen und an jeder Rackposition das gleiche Ergebnis liefern kann, haben Sie Ihre Antwort gefunden.
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -Mail: [email protected]
 Address: Nr. 79 West Jinniu Road, Yuyao, Stadt Ningbo, Zhejiang Provice, China