Produktberatung
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Ein Spiegelreflektor ist nicht nur eine kosmetische Oberfläche. Dabei handelt es sich um eine Präzisionsbeschichtung, die im Vakuum hergestellt wird. Die Maschine, die sie aufträgt, bestimmt die optische Leistung und Lebensdauer des Scheinwerfers.
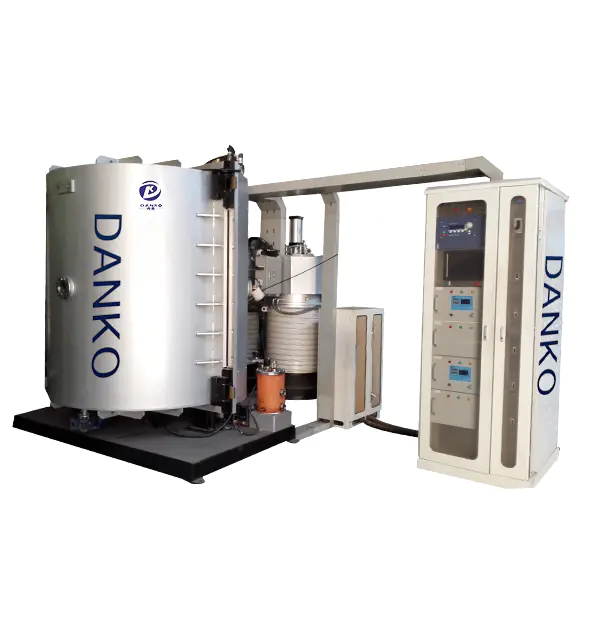
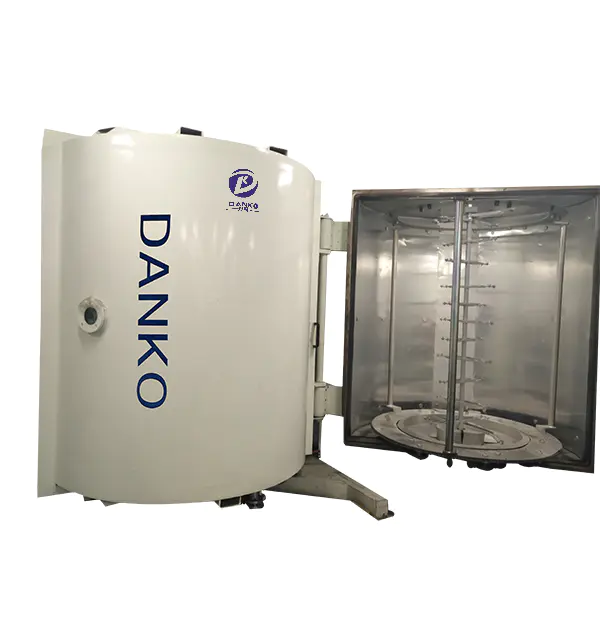
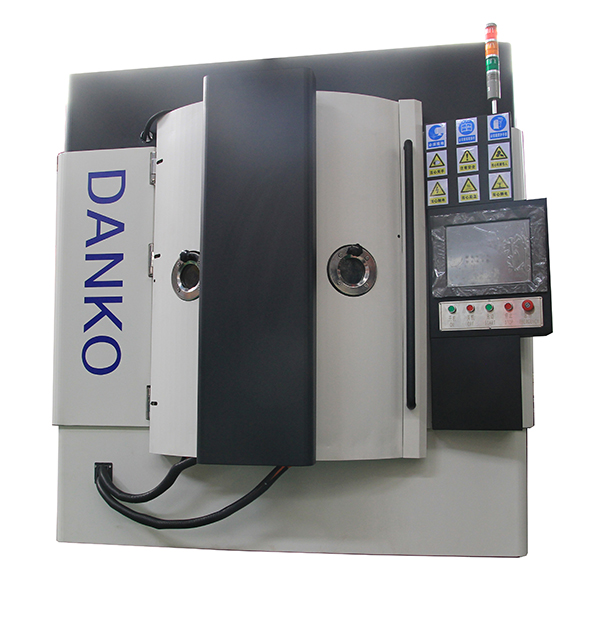
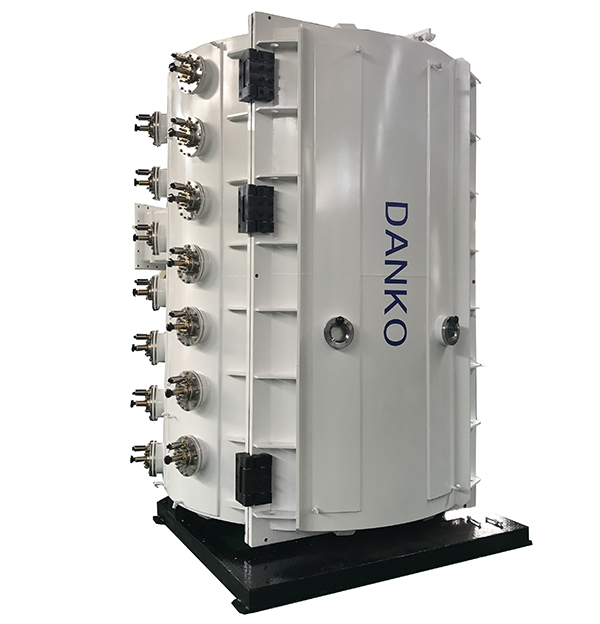
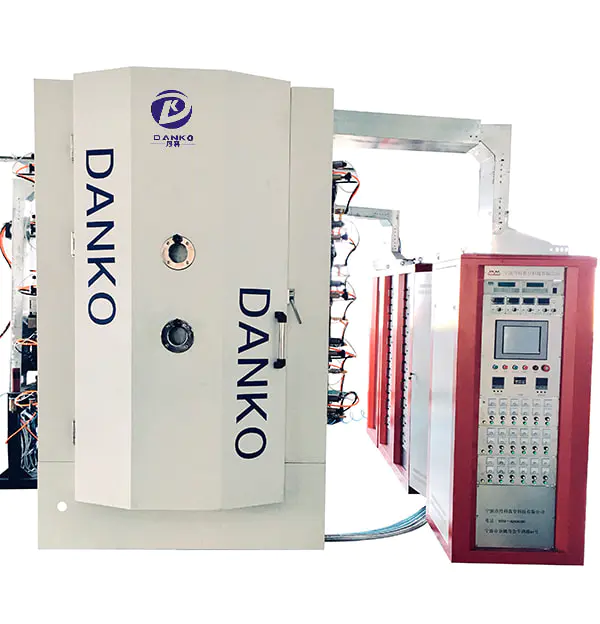
Wenn Sie durch die Produktionslinie für Autoscheinwerfer gehen, ist der Reflektorbecher der Teil, der ins Auge fällt. Innerhalb weniger Sekunden wird aus einem geformten Kunststoffträger ein perfekt reflektierendes Bauteil. Was wie eine einfache Metalloberfläche aussieht, ist in Wirklichkeit ein dünner Film, der so konstruiert ist, dass er die Strahlgeometrie beibehält und gleichzeitig Hitze, Feuchtigkeit, Vibration und UV-Strahlung standhält. Das System, das diesen Film aufträgt, ist eine PVD-Beschichtungsmaschine für Autolichter.
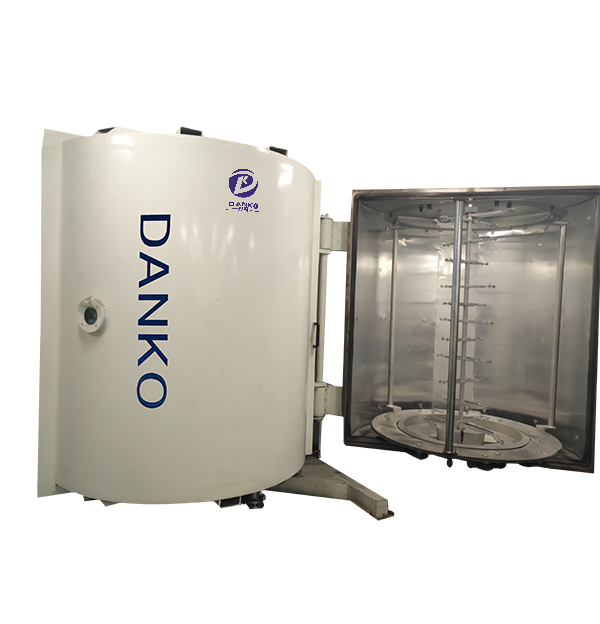
PVD steht für Physical Vapour Deposition. Der Prozess findet in einer versiegelten Vakuumkammer statt, in der eine feste Metallquelle verdampft oder zerstäubt und dann auf der Reflektoroberfläche kondensiert wird. Bei der Automobilbeleuchtung besteht die häufigste Beschichtung aus Aluminium, das manchmal mit einer schützenden Oxidschicht bedeckt ist. Das Ergebnis ist ein dichter, gleichmäßiger Metallfilm, der hinter dem Lampenkolben den bekannten Spiegeleffekt erzeugt.
Automobilreflektoren unterscheiden sich in einem wesentlichen Punkt von Zierleisten oder Hardware-Beschichtungen: Es handelt sich um optische Komponenten. Die Beschichtung muss mehr als nur strahlend aussehen. Es muss diffuses Licht von der Glühbirne in ein kontrolliertes Strahlmuster reflektieren, diese Leistung auch nach Temperaturwechsel beibehalten und die Haftung auf Polymeren aufrechterhalten, die sich ausdehnen und zusammenziehen.
Zu den typischen Anforderungen an eine A-Oberflächen-Reflektorschicht gehören ein Reflexionswert über 90 % im sichtbaren Bereich, eine Filmdicke im Bereich von 50–200 nm für Aluminium und eine Beständigkeit gegenüber thermischer Belastung, die in der Nähe von Hochleistungslampen 120–180 °C erreichen kann. Das gleiche Teil kann in der Fahrzeugumgebung auch Salznebel und Feuchtigkeit ausgesetzt sein. Diese Bedingungen disqualifizieren viele allgemeine dekorative Beschichtungen, die auf statischen Teilen gut funktionieren, aber unter der Belastung durch Kraftfahrzeuge versagen.
| Method | Reflexionsvermögen | Haftung auf Kunststoff | Umweltbelastung | Typischer Einsatz im Automobilbereich |
|---|---|---|---|---|
| PVD-Aluminium | 90 % | Hoch bei richtiger Vorbehandlung | Niedrig; Vakuumprozess | Reflektoren für Scheinwerfer und Nebelscheinwerfer |
| Chemische Versilberung | 85–90 % mit Schutzschicht | Mittel; empfindlich gegenüber Polymeroberfläche | Hoch; chemische Abfälle | Dekorative Innenteile, einige Optiken |
| Galvanisiertes Chrom | 70–80 % | Niedriger auf nichtleitendem Kunststoff | Schwermetallabwasser | Nicht optische Zierteile |
Aus diesem Grund ist eine für Automobillampen gebaute PVD-Beschichtungsmaschine nicht nur auf die Vakuumleistung ausgelegt, sondern auch auf die Fähigkeit, eine optische Veredelung über eine gesamte Produktionsschicht hinweg zu wiederholen. Dabei kommt es auf Gleichmäßigkeit, Dickenkontrolle und partikelfreie Abscheidung an.
Unabhängig von der verwendeten Vakuumtechnologie folgt der Beschichtungszyklus der gleichen Logik. Die Teile werden gereinigt und auf ein rotierendes Gestell in der Kammer geladen. Die Kammer wird auf ein Arbeitsvakuum abgepumpt, das normalerweise im Bereich von 10 liegt −2 bis 10 −3 Pa für die Verdampfung, damit sich Metallatome bewegen können, ohne mit Gasmolekülen zu kollidieren. Nach einem Glimmentladungs-Reinigungsschritt wird die Abscheidungsquelle mit Strom versorgt und der Metalldampf bedeckt die freiliegende Oberfläche des Reflektors.
Bei Lampenreflektoren ist die thermische Verdampfung mit einem Aluminiumdraht immer noch die am weitesten verbreitete Methode, da sie bei hohen Abscheidungsraten einen hellen, dichten Film erzeugt. Magnetronsputtern wird verwendet, wenn die Beschichtung eine hervorragende Haftung aufweisen muss oder wenn ein Legierungsfilm erforderlich ist. Einige Systeme kombinieren beides in einer Kammer, sodass eine gesputterte Schutzschicht unmittelbar nach der reflektierenden Schicht abgeschieden werden kann, ohne dass das Vakuum unterbrochen wird.
Die wichtigsten Variablen auf Maschinenebene sind die Pumpgeschwindigkeit, die Rotationsgeometrie und die Abscheidungskontrolle. Durch langsames Abpumpen entsteht Restwasserdampf, der die Haftung verringert; Eine statische Vorrichtung erzeugt einen ungleichmäßigen Film auf tiefen Reflektorbechern. Eine instabile Vorschubgeschwindigkeit führt zu Streifenbildung auf der reflektierenden Oberfläche. Aus diesem Grund achten erfahrene Bediener bei der Bewertung einer Maschine über die maximale Kammergröße hinaus. Für einen umfassenderen Überblick darüber, wie die vakuumbasierte Metallisierung die Beleuchtungsproduktion verändert, lesen Sie unseren früheren Hinweis zur Vakuumbeschichtungstechnologie für Autolichter.
Eine Reflektorschicht muss nicht auf jedem Quadratmillimeter perfekt gleichmäßig sein, aber sie muss auf jedem Teil wiederholbar sein.
Nicht jede PVD-Beschichtungsmaschine für Autoscheinwerfer ist für den gleichen Arbeitsaufwand ausgelegt. Sowohl eine kleine Laboranlage als auch eine Massenproduktionsanlage können Aluminium abscheiden, ihre Einsatzfenster sind jedoch völlig unterschiedlich. Wenn Sie Ihre Anforderungen definieren, achten Sie auf diese fünf Bereiche:
Für Beleuchtungshersteller, die den Reflektor und das äußere Lampenpaket in einem Prozess integrieren, kann der Umfang auch die Beschichtung der Innenflächen von Scheinwerfer- und Rückleuchtengehäusen umfassen. Diese Teile weisen unterschiedliche Geometrien auf, erfordern jedoch eine geringe Defektdichte und ein reproduzierbares optisches Erscheinungsbild.
Viele Käufer vergleichen Beschichtungsmaschinen hinsichtlich Preis, Kammergröße und angegebener Zykluszeit. Das sind nützliche Basiszahlen, aber die tatsächlichen Betriebskosten werden durch Ertrag, Verbrauchsmaterialien und Servicereaktion bestimmt.
Betrachten Sie zunächst die Verbrauchsmaterialseite. Thermische Verdampfungssysteme verbrauchen Aluminiumdraht und Heizfäden oder Tiegelheizungen. Sputtersysteme erfordern Targets, die in einem charakteristischen Profil erodieren. Bei beiden ist eine regelmäßige Reinigung der Kammerwände erforderlich, um ein Abblättern des Films zu verhindern. Eine Maschine, die sich leicht öffnen, reinigen und nachfüllen lässt, hat eine höhere effektive Betriebszeit als eine Maschine mit einer größeren Nennkapazität, aber schwierigem Wartungszugang.
Ein weiterer versteckter Kostenfaktor ist die Prozessentwicklung. Wenn der Lieferant Ihnen nicht dabei helfen kann, den Beschichtungszyklus für Ihre eigene Teilegeometrie zu optimieren, müssen Sie unter Umständen wochenlang intern versuchen, bis Sie die erforderliche Reflexion und Haftung erreichen. Fordern Sie Beschichtungstests an repräsentativen Mustern an, bevor Sie einen Auftrag unterzeichnen, und prüfen Sie, ob dasselbe Team die Fehlerbehebung bei Beschichtungen nach der Installation unterstützt.
Eine PVD-Beschichtungsmaschine für Autoscheinwerfer ist ein Produktionswerkzeug, aber auch das endgültige Qualitätstor für ein optisches Bauteil. Die Maschine ermittelt, wie effizient das Licht der Glühbirne die Straße erreicht, wie der Reflektor thermischen und umweltbedingten Belastungen standhält und wie konsistent das Produkt im Maßstab ist.
Bei der Auswahl der Ausrüstung ist es der richtige Weg, mit dem Teil zu beginnen, nicht mit der Broschüre. Definieren Sie die Reflektorgeometrie, das Kunststoffsubstrat, das erforderliche Reflexionsvermögen, die Klimatestspezifikation und die geplante Leistung. Ordnen Sie diese Anforderungen dann dem Vakuumsystem, der Beschichtungsquelle, den rotierenden Vorrichtungen und den Prozesssteuerungen der Maschine zu. Und schließlich bestätigen Sie, dass der Lieferant praktisches Prozesswissen zusammen mit der Hardware übertragen kann.
Für Hersteller, die in die Automobilbeleuchtung einsteigen oder bestehende Linien aufrüsten, ist eine PVD-Beschichtungsmaschine, die auf lampenspezifische Anforderungen zugeschnitten ist, keine optionale Verbesserung. Es ist das Herzstück eines langlebigen, effizienten und vertretbaren Beleuchtungsprodukts.
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Tel: +86-13486478562
FAX: +86-574-62496601
E -Mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Stadt Ningbo, Zhejiang Provice, China