 E -Mail:
 Tel:+86-13486478562

 Sprache
Produktberatung
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Die Farbe, die Feuchtigkeit, Reinigungschemie und die tägliche Handhabung übersteht, wird lange vor dem Schließen der Kammertür entschieden.
Hersteller von Badezimmerarmaturen investieren nicht in eine PVD-Beschichtungsmaschine, um Teile teuer aussehen zu lassen. Sie investieren, um zu verhindern, dass Oberflächen verblassen, sich ablösen und Salzsprühtests nach einigen Monaten im Einsatz nicht bestehen. Der Unterschied zwischen einer überlebenden und einer versagenden Beschichtung liegt selten in der Farbe des Zielmaterials. Es geht um die Maschinenkonfiguration, die Vorbehandlungslinie und die Art und Weise, wie Chargen geladen werden.
Kurz gesagt: Langlebige PVD-Oberflächen auf Wasserhähnen, Duschköpfen, Griffen und Zubehör entstehen durch dichtes Filmwachstum, kontrollierte Substrattemperatur und wirklich saubere Oberflächen. Eine Maschine, die diese drei Bedingungen berücksichtigt, reduziert Ausschuss und Garantieansprüche ab der ersten Charge.
Badausstattung ist einer anspruchsvollen Umgebung ausgesetzt: hohe Luftfeuchtigkeit, Temperaturwechsel, Ablagerungen von hartem Wasser, Seifenreste und Reinigungsmittel, die Chlor, Zitronensäure oder Scheuermittel enthalten. Eine dekorative Beschichtung auf einem Wasserhahnkörper muss all diesen Belastungen standhalten und gleichzeitig ein einheitliches metallisches Aussehen bewahren.
PVD-Folien für Badezimmeroberflächen sind dünn – üblicherweise 1 bis 3 Mikrometer. Bei dieser Dicke hat die Leistung nichts mit der Gesamtdicke zu tun. Es wird bestimmt durch Dichte, Adhäsion und chemische Inertheit . Diese Eigenschaften werden durch 48 bis 96 Stunden lange Einwirkung eines neutralen Salzsprühnebels, Prüfung der Haftung in kochendem Wasser und Abriebtests mit einem CS-10-Rad beurteilt.
Gut abgeschiedene Multi-Arc- oder Sputterfilme erreichen typischerweise 1500 bis 2500 HV, zeigen keine Mikroablösung an den Kanten und halten die Farbe nach der Belichtung innerhalb einer gemessenen Toleranz. Sie trennen einen Wasserhahn, der jahrelang Champagnergold behält, von einem Wasserhahn, der in der Nähe des Abflussbereichs fleckig wird.
Eine PVD-Folie wird in Mikrometern gemessen, ihr kommerzieller Wert wird jedoch in vermiedenen Garantieansprüchen gemessen.
Diese Kombination aus Aussehen und Ausdauer gehört zur größeren Gruppe von dekorative PVD-Beschichtungsanwendungen auf die sich Produktionsteams bei Badezimmerkomponenten aus Metall, Keramik und Kunststoff verlassen.
Zwei Abscheidungstechnologien dominieren bei der Herstellung von Badezimmer-Hardware: Multi-Arc-Ionenplattieren und Magnetron-Sputtern. Sie werden oft als Alternativen dargestellt, beantworten aber unterschiedliche Fragen. Die Multibogen-Ionenplattierung erzeugt dichte, stark haftende Filme und eignet sich gut für komplexe dreidimensionale Formen wie Wasserhahnkörper, Ventilgriffe und Duscharme. Sein Hauptnachteil sind Mikrotröpfchen, die die Oberfläche aufrauen können, wenn die Zielqualität nicht kontrolliert wird.
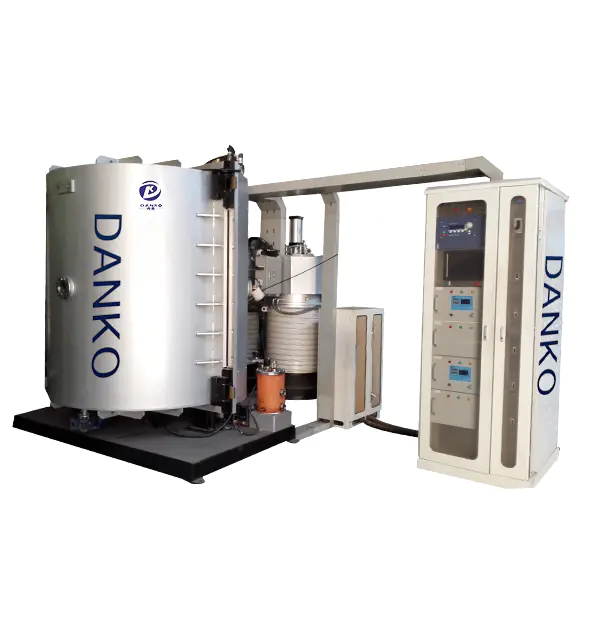
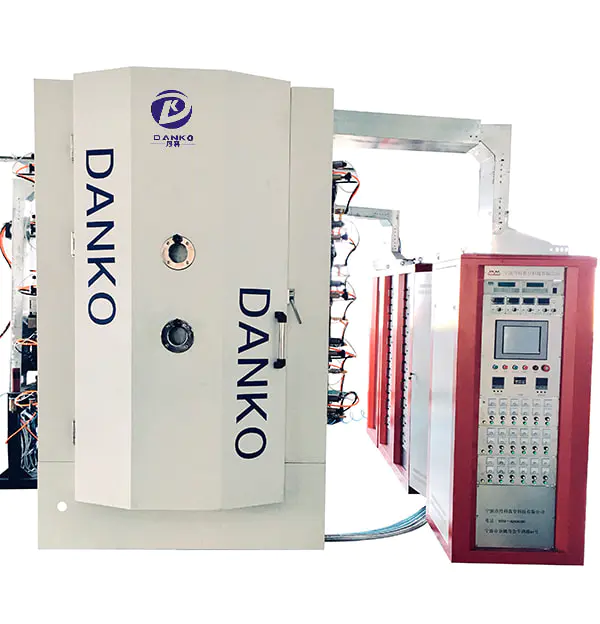
 PVD-Vakuumbeschichtungssystem für die Dekoration von Sanitärartikeln Dieses PVD-System eignet sich für Badarmaturen, bei denen es auf dichte, haftende Filme ankommt. Es eignet sich für komplexe dreidimensionale Teile wie Wasserhähne und Ventilgriffe und ergänzt die Diskussion des Artikels über die Mehrbogen-Ionenplattierung. Produkt anzeigen →
Magnetronsputtern erzeugt glattere Filme und bewahrt die ursprüngliche Oberflächenstruktur von gebürstetem oder poliertem Edelstahl. Dies ist die bevorzugte Methode für große flache Teile, Duschpaneele und Zierleisten, bei denen die Oberflächenkonsistenz wichtiger ist als die Ablagerungsgeschwindigkeit. Der Kompromiss besteht in einer geringeren Abscheidungsgeschwindigkeit und einer strengeren Ziel- und Gasverteilung.
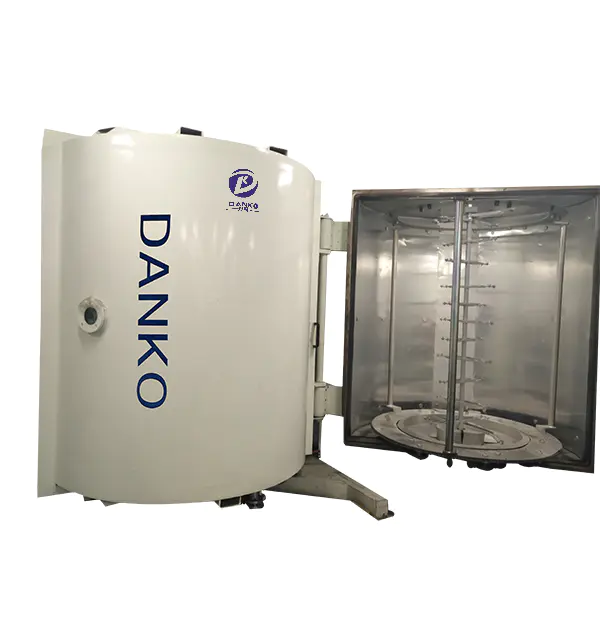
 MF-Magnetron-Sputter-Beschichtungsanlage für flache Substrate Diese Magnetron-Sputtermaschine erfüllt den Bedarf an glatten Filmen auf großen, flachen Gegenständen wie Duschpaneelen und Zierleisten. Es gleicht die Filmqualität mit der Abscheidungsgeschwindigkeit aus und passt damit zum Vergleich der Beschichtungstechnologien im Artikel. Produkt anzeigen →
Für eine gemischte Badezimmerproduktlinie – gegossene Wasserhähne, rohrförmige Duschrahmen, flache Rosetten, geprägte Griffe – verwenden viele Hersteller beide Technologien oder entscheiden sich für eine, nachdem sie jede Teilefamilie zugeordnet haben. Ein Anbieter, der beide Prozessarten anbietet, vereinfacht diese Entscheidung, da das gleiche Beschichtungsrezept auf Teilen mit sehr unterschiedlicher Geometrie validiert werden kann.
| Bewertungsfaktor | Mehrbogen-Ionenplattierung | Magnetronsputtern |
|---|---|---|
| Filmdichte | Hoch | Mittel bis hoch |
| Haftung auf dreidimensionalen Teilen | Ausgezeichnet | Gut |
| Oberflächenglätte | Mäßig | Hoch |
| Typische Badezimmerteile | Wasserhähne, Ventilkörper, Duscharme | Paneele, flache Zierleisten, gebürstete Edelstahlteile |
| Ablagerungsrate | Hocher | Niedriger |
| Hauptproblem des Prozesses | Tröpfchenkontrolle | Ziel- und Gasverteilung |
Bei den Oberflächen Champagnergold, Roségold, Rotguss und gebürstetem Nickel handelt es sich nicht um Farben. Dabei handelt es sich um an der Substratoberfläche gebildete Verbindungen: Titannitrid für Gold, Filme auf Zirkoniumbasis für Champagner- und Bronzetöne, Schichten auf Chrombasis für Silbergrau und kohlenstoffhaltige Filme für Schwarz. Die sichtbare Farbe hängt gleichzeitig vom Zielmetall, dem reaktiven Gas, dem Gasfluss und der auf das Werkstück ausgeübten Vorspannung ab.
Deshalb verrät die Farbkonsistenz mehr als jeder andere Einzelfaktor die Qualität eines Beschichtungssystems. Eine Kammer mit zuverlässigen Massendurchflussreglern, stabilem Pumpen und sauberen Dichtungen hält Charge für Charge die gleichen Bedingungen aufrecht. Eine Kammer mit selbst einem kleinen Luftleck verhält sich zu Beginn und am Ende einer Schicht unterschiedlich.
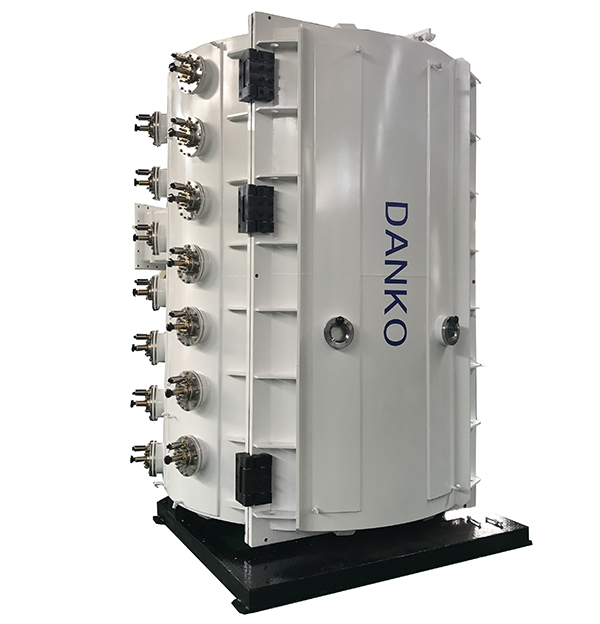
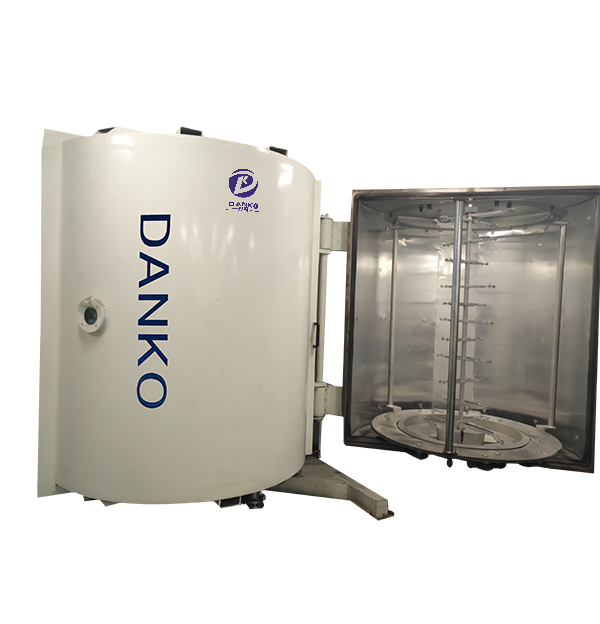
 Hardware-Dekoration PVD-Vakuumbeschichtungsmaschine für Farbkonsistenz Passend zum Schwerpunkt des Artikels auf Farbgleichmäßigkeit legt diese Maschine Wert auf stabile Vakuumbedingungen und eine effiziente Materialnutzung. Dies ist für Produktionschargen relevant, bei denen eine wiederholbare dekorative Veredelung aller Hardwareteile unerlässlich ist. Produkt anzeigen →
Infos Messen Sie die Farbe auf dekorativen Beschlägen mit einem auf CIELAB-Werte eingestellten Spektralfotometer unter einer D65-Lichtquelle. Eine Fertigungstoleranz von ΔE ≤ 1,5 gegenüber dem freigegebenen Urmuster ist realistisch; Die Forderung nach strengeren Werten ohne Kontrolle der Untergrundbeschaffenheit macht den Betrieb der Linie sehr schwierig.
Die Beschaffenheit des Substrats ist genauso wichtig wie die Kammer. Eine gebürstete Oberfläche mit einem instabilen Ra-Wert sieht unter derselben Beschichtung anders aus, da der Film dünn genug ist, um der Oberflächenstruktur zu folgen. Um eine gleichmäßige Farbe zu gewährleisten, kontrollieren Sie die Oberflächenvorbereitung, bevor das Teil in die Kammer gelangt, einschließlich des letzten Polierschritts und der Reinigungsspülung.
Sobald die Teilemischung und die Zielfarben definiert sind, beschränkt sich die Auswahl auf die Konfiguration. Beginnen Sie mit der Kammergeometrie: Lange Duschstangen und große Paneele erfordern Tiefe und Höhe, die kompakte Maschinen nicht bieten. Untersuchen Sie dann das Rotationssystem – die Planeten- oder Mehrachsenrotation sorgt für eine gleichmäßige Beschichtungsdicke, während die statische Belastung bei komplexen Teilen sichtbare Abweichungen von der Vorder- zur Rückseite erzeugt.
Besondere Aufmerksamkeit verdient die Vakuumleistung. Das Pumpenpaket – Öldiffusionspumpen oder Turbomolekularpumpen mit Drehschieber- oder Roots-Vorpumpen – bestimmt sowohl die Zykluszeit als auch die Filmqualität. Luftlecks machen sich durch trübe Farben, schlechte Haftung und Prozessdrift bemerkbar. Führen Sie als Abnahmeprüfung einen Dichtheitstest durch. Produktionsteams, die es überspringen, entdecken das Problem normalerweise beim ersten Farbaudit.
Warnung Putzen ist kein Nachwort. Die teuerste Beschichtungskammer führt zu Haftungsausfällen, wenn die Vorbehandlungslinie Ziehöle, Fingerabdrücke und Polierrückstände nicht entfernen kann. Überprüfen Sie die Reinigungslinie, bevor Sie die Beschichtungsmaschine in Betrieb nehmen.
Die Beschichtungsmaschine selbst macht oft 40 bis 50 Prozent der tatsächlichen Projektkosten aus. Der Rest entfällt auf die Reinigungslinie, den Trockenofen, die Abfüllstationen, den Zielbestand, die Prozessentwicklung und die Qualitätskontrolle. Anlagen, die die gesamte Investition planen, profitieren von einer reibungsloseren Inbetriebnahme als Anlagen, die Komponenten später hinzufügen.
Die laufenden Kosten sind gleichermaßen vorhersehbar: Zielverbrauch, reaktive Gase, Strom, Vakuumpumpenöl und routinemäßige Wartung. Mit zunehmendem Produktionsvolumen pendelt sich der Verbrauchsmaterial- und Energieanteil an den Beschichtungskosten pro Stück auf einen stabilen Wert ein, der vor dem Kauf modelliert werden kann.
Erfolg Ein mittelgroßes Armaturenwerk, das etwa 2.000 plattierte Teile pro Tag bearbeitet, kann mit einem validierten PVD-Prozess und dem gleichen Personal für die Teilehandhabung den Oberflächenausschuss von 6 bis 8 Prozent auf 1,5 bis 2 Prozent reduzieren. Bei einem durchschnittlichen Auftragswert von einigen Dollar pro Stück amortisieren sich die Einsparungen in der Regel innerhalb von 18 bis 30 Monaten für die Investition in die Beschichtungsanlage.
Zwei Budgetfehler wiederholen sich unternehmensübergreifend. Die erste besteht darin, das Vakuumpumpenpaket zu niedrig zu spezifizieren, um Anschaffungskosten zu sparen, was jeden Zyklus verlängert und die Farbwiederholbarkeit verringert. Die zweite Möglichkeit ist der Kauf einer Maschine ohne Prozessunterstützung; Die dekorative PVD-Beschichtung ist in den ersten Produktionsmonaten kein aufwendiger Vorgang.
Gefahr Eine zu kleine Vakuumpumpe verlangsamt nicht nur den Zyklus. Es erhöht den Basisdruck, verschiebt die Reaktivgasverhältnisse und macht jede Charge etwas anders. Das führt dazu, dass eine preisgünstige Maschine am Ende mehr Benzin, Nacharbeiten und versäumte Lieferungen kostet.
Bevor Sie eine Konfiguration auswählen, ordnen Sie Ihre Teile der zu Ausstattungsumfang Nutzen Sie die Angebote des Lieferanten und legen Sie gemeinsam mit Ihrem Prozessteam Akzeptanzgrenzen fest.
PVD für Badezimmerbeschläge ist keine Nischenalternative mehr. Es ist die Standardantwort auf Fragen zur Umweltverträglichkeit, Verschleißfestigkeit und ästhetischen Konsistenz. Die Hersteller, die es richtig machen, beginnen nicht mit einer Maschine. Sie beginnen mit einer Endspezifikation, testen ihre eigenen Teile unter realen Bedingungen und wählen erst dann ein Beschichtungssystem aus, das das Prozessfenster Charge für Charge einhalten kann.
Diese Sequenz – Spezifikation, Validierung und Maschinenauswahl – ist genau die Reihenfolge, durch die Sie ein kompetenter Gerätebauer führen sollte. Wenn die Beschichtung den Badezimmertest übersteht, wird alles andere in der Linie einfacher.
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -Mail: [email protected]
 Address: Nr. 79 West Jinniu Road, Yuyao, Stadt Ningbo, Zhejiang Provice, China