Produktberatung
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Beschichtungsausrüstung
Hinter einem Suchbegriff verbergen sich zwei unterschiedliche Maschinen und die Wahl der falschen Familie ist weitaus teurer als die Wahl der teuren.
Eine Werkzeugwerkstatt, die drei Mikrometer Aluminiumtitannitrid auf 8-mm-Schaftfräsern benötigt, wird mit einem Plasmaspritzbrenner niemals dorthin gelangen. Auch eine Gießerei, die zwei Meter lange Abgaskomponenten mit 250 Mikrometern Zirkonoxid beschichtet, kommt mit einer Lichtbogenverdampfungskammer nicht ans Ziel. Bei beiden Verfahren handelt es sich um Plasmakeramikbeschichtungen, beide werden unter diesem Namen vertrieben, weshalb so viele Erstangebote technisch korrekt und kommerziell unbrauchbar sind.
Die Entscheidungsregel steht an erster Stelle: Legen Sie die Schichtdicke, die Substrattemperaturgrenze und die Teilegeometrie fest, bevor Sie ein Angebot lesen. Diese drei Variablen eliminieren eine Prozessfamilie fast sofort. Kammergröße, Kathodenanzahl, Pumpenstapel und Preis sind Details, die im Nachhinein ausgehandelt werden können.
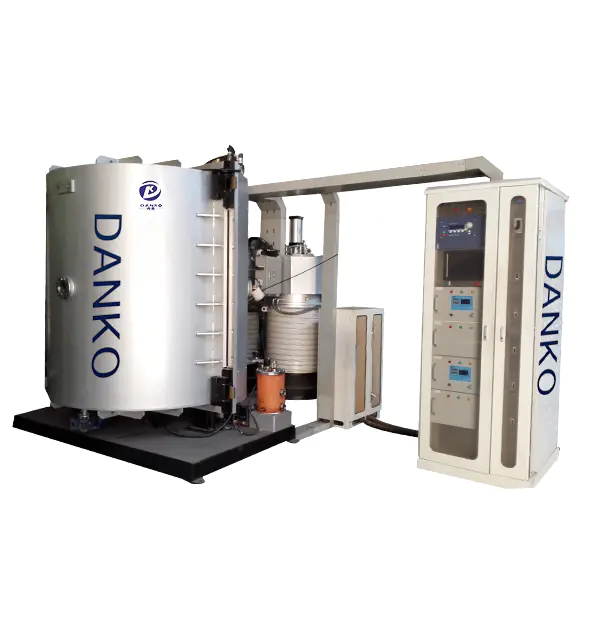
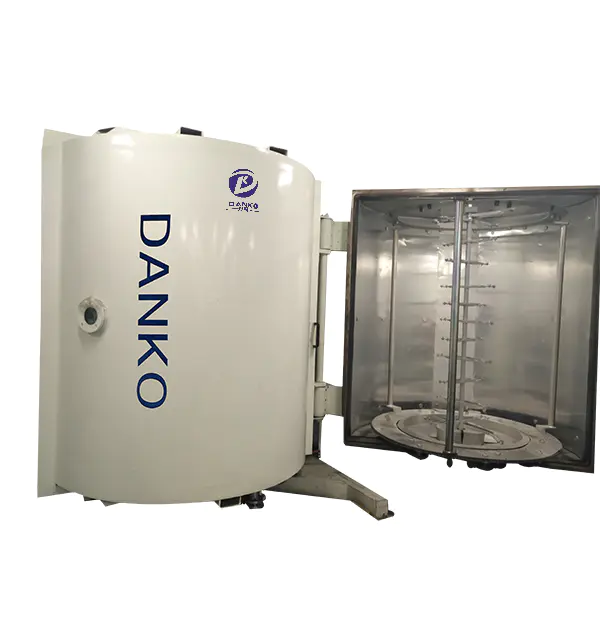
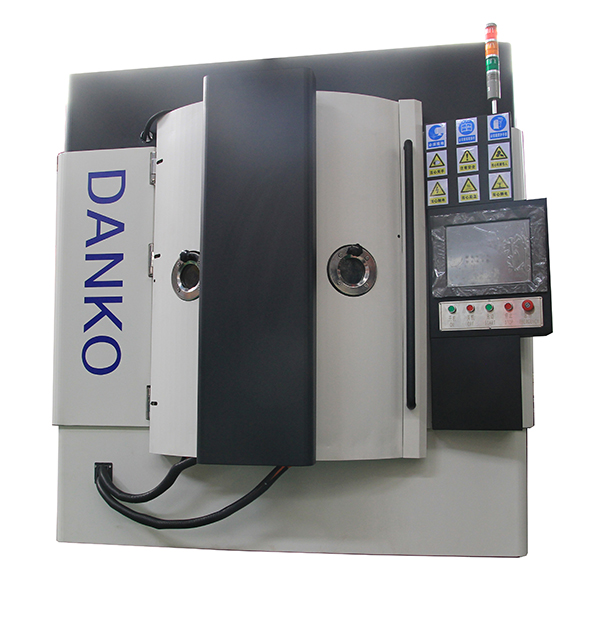
Bei der Vakuum-Plasma-Beschichtung ist das Plasma nicht die Beschichtung. Es ist das Transportmedium. Beim Mehrbogen-Ionenplattieren wird eine Kathode von einem Niederspannungs-Hochstromlichtbogen getroffen oder beim Sputtern mit magnetisch eingeschlossenen Gasionen bombardiert, und der Dampf verlässt die Quelle bereits ionisiert. In kathodischen Lichtbogenquellen ist der Ionisationsanteil so hoch, dass der Großteil dessen, was das Teil erreicht, als geladene Teilchen und nicht als neutrale Atome ankommt.
Geladene Teilchen sind der Grund dafür, dass der Film dicht ist. Eine negative Vorspannung am Substrathalter, typischerweise 50 bis 200 Volt, beschleunigt diese Ionen mit einer Energie von mehreren zehn bis einigen hundert Elektronenvolt in die Oberfläche. Dieser Aufprall verdichtet die wachsende Schicht, schließt die Porosität und verankert sie im Untergrund. Fügen Sie ein reaktives Gas hinzu und das Metallplasma wird auf der Oberfläche zu einer keramischen Verbindung: Stickstoff für TiN, CrN und AlTiN, Acetylen für DLC und TiCN, Sauerstoff für Aluminiumoxid und Zirkonoxid.
Das gleiche Plasma reinigt die Teile. Bevor die Abscheidung beginnt, zerstäubt ein Argon-Ionen-Bombardierungsschritt Oxidschichten und Rückstände auf atomarer Ebene. Haftungsfehler sind viel häufiger auf dieses Stadium als auf die Beschichtung selbst zurückzuführen, insbesondere bei rostfreiem Stahl und gehärtetem Werkzeugstahl.
Ein Zitat, in dem nur „PVD-Beschichtungsmaschine“ steht, verbirgt einen zehnfachen Unterschied in der Schichtdicke und mehrere hundert Grad Unterschied in der Substrattemperatur.
Für Nitridkeramiken auf Werkzeugen, Formen und Verschleißteilen bleibt die Mehrbogen-Ionenplattierung das Arbeitspferd, da die Abscheidungsraten hoch sind und die Ionenenergie in den Prozess integriert und nicht nachträglich hinzugefügt wird.
Die beiden Familien werden oft als Alternativen dargestellt. Sie sind weniger Konkurrenten als vielmehr unterschiedliche Antworten auf unterschiedliche Fragen zu Dicke, Temperatur und Finish.
| Kriterium | Plasmaspray (APS) | Mehrbogen-Ionenplattierung | Magnetronsputtern |
|---|---|---|---|
| Typische Keramikfolie | Al2O3, ZrO2, Cr2O3, YSZ | TiN, CrN, AlTiN, TiCN, DLC | Al2O3, ZrO2, TiO2, ITO |
| Filmdicke | 100 bis 500 Mikrometer | 1 bis 6 Mikrometer | 0,05 bis 5 Mikrometer |
| Untergrundtemperatur | 300 bis 500 Grad Celsius und mehr | 200 bis 500 Grad Celsius, regelbar | 100 bis 300 Grad Celsius |
| Beschichtungsaufbau | Lamellar, 3 bis 8 Prozent Porosität | Dicht, säulenförmig | Dicht, sehr glatt |
| Finish wie beschichtet | Rough, usually ground afterwards | Benutzbar, polierbar | Spiegelartig |
| Teilegröße | Sehr große Teile möglich | Begrenzt durch die Vakuumkammer | Begrenzt durch die Vakuumkammer |
| Häufige Verwendungen | Auspuffteile, Turbinendichtungen, Pumpenauskleidungen | Werkzeuge, Formen, Zahnräder, medizinische Teile, Hardware | Optik, Displays, Oxidbarriereschichten |
Die dritte und vierte Kolonne sind beide Vakuumprozesse, aber sie sind nicht austauschbar. Lichtbogenquellen lagern sich schneller ab und halten die Haftung auf komplexer Geometrie aufrecht. Sputterquellen scheiden langsamer ab, erzeugen jedoch glattere Filme und eine weitaus bessere Kontrolle über die Oxidstöchiometrie. Wenn für das Teil eine Hochglanzoberfläche erforderlich ist oder die Folie optisch klar sein muss, ist Sputtern die Lösung. Wenn es sich um einen Bohrer oder einen Formeinsatz handelt, liegt Arc normalerweise bei den Kosten pro Teil vorne.
Sobald die Prozessfamilie festgelegt ist, wird das Spezifikationsblatt zu einer kurzen Liste von Elementen, die wirklich verändern, was die Maschine für Ihre Teile tun kann.
Bei Oxidkeramiken wie Al2O3, ZrO2 und transparenten leitfähigen Oxiden verlagert sich die Spezifikationsdiskussion weg von der Härte hin zur Stöchiometrie, da der Film elektrisch oder optisch korrekt und nicht nur verschleißfest sein muss.
Keramische PVD-Folien verdienen ihren Preis, wenn sich drei Bedingungen überschneiden: Verschleiß oder Korrosion verkürzen die Lebensdauer des Teils, die Oberflächenbeschaffenheit ist wichtig und das Teil übersteht Spritztemperaturen oder eine Galvanisierungslinie nicht.
Eine 2 bis 4 Mikrometer dicke AlTiN- oder TiCN-Schicht verlängert die Lebensdauer von Schaftfräsern, Bohrern und Formwerkzeugen deutlich über das hinaus, was unbeschichteter oder ungehärteter Stahl bietet, und sie wird bei Temperaturen aufgetragen, die die Wärmebehandlung des Werkzeugs intakt lassen. Die Rechnung ist einfach: Eine Maschine kann Tausende von Werkzeugen pro Monat bearbeiten und das zu einem Bruchteil dessen, was eine neue Schleifzelle kostet.
Lager, Zahnräder, Spindeln und Schraubenkompressorrotoren profitieren von reibungsarmem DLC oder verschleißfestem CrN. Here the limiting factor is usually tempering. Wenn ein Teil bei 200 Grad Celsius getempert wurde, muss der Beschichtungszyklus unter dieser Temperatur bleiben, was die Spezifikation in Richtung Lichtbogen oder Sputtern mit streng kontrollierter Vorheizung verschiebt.
Chirurgische Klingen benötigen eine Beschichtung, die die Schneide nicht abstumpft, daher sind 1 bis 3 Mikrometer das praktische Fenster. Auf der dekorativen Seite hängen Anti-Fingerabdruck- und farbige Keramikschichten auf Sanitärartikeln, Geschirr, Uhrenarmbändern und Architekturbeschlägen weitaus mehr von der Farbkonsistenz der einzelnen Chargen als von der maximalen Härte ab.
Bei einer Vakuum-Plasmaanlage handelt es sich um eine Produktionsanlage, daher sind die Kosten pro beschichtetem Teil und nicht die Rechnung ausschlaggebend. Zwei Angebote mit einem Preisunterschied von 40 Prozent können sich völlig umkehren, wenn Ladungsgröße, Zykluszeit und Lebensdauer der Verbrauchsmaterialien in die gleiche Berechnung einbezogen werden.
Nehmen Sie den Abnahmetest in den Vertrag auf und führen Sie ihn an Ihren eigenen Teilen durch, nicht an den Vorführcoupons des Lieferanten. A workable package covers:
Bestätigen Sie gleichzeitig die Verschleißteil-Lieferkette. Kathoden, Lichtbogenstromversorgungen, Vorspannungsversorgungen, Diffusions- oder Turbomolekularpumpen, Pumpenöl, Targets und Verdampfungsdrähte haben alle eine begrenzte Lebensdauer, und eine Maschine, die drei Monate auf ein Target wartet, ist eine Maschine, die keinen Ertrag bringt. Es hilft, die zu überprüfen full equipment and consumables range an einem Ort, so dass die Kammer und ihre Ersatzteile Teil derselben Verhandlung sind.
Nichts davon erfordert Tiefvakuumphysik. Bevor das erste Angebot eingeht, muss entschieden werden, ob das Teil einen dünnen, dichten Keramikfilm oder eine dicke, poröse Keramikschicht benötigt. Alle anderen Entscheidungen zu einer Plasmakeramik-Beschichtungsmaschine ergeben sich aus dieser einzigen Antwort: Kammergeometrie, Kathodenanzahl, Pumpenstapel, Gassteuerung und schließlich der Preis.
Wenn der nächste Schritt darin besteht, zu verstehen, wie sich der Prozess auf realen Produktionsoberflächen verhält, ist dieser Überblick von how plasma coating changes surface treatment ist ein praktischer Ausgangspunkt, bevor Sie mit dem Vergleich von Angeboten beginnen.
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Tel: +86-13486478562
FAX: +86-574-62496601
E -Mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Stadt Ningbo, Zhejiang Provice, China