 E -Mail:
 Tel:+86-13486478562

 Sprache
Produktberatung
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Ein praktischer, erfahrungsbasierter Leitfaden zum Kammerdesign, zu Prozessabläufen und zu den Entscheidungen, die darüber entscheiden, ob ein großer Vakuumbeschichter seine Stellfläche verdient.
Eine großflächige PVD-Beschichtungsanlage wird oft als Batch-Maschine mit einer größeren Tür vorgestellt. In der Praxis wird der Prozess in dem Moment, in dem die Substratabmessungen wachsen, zu einem anderen technischen Problem. Die Gasverteilung verhält sich nicht mehr gleich. Die Plasmadichte kann von der Mitte zum Rand driften. An Teilen, die sich nicht so frei drehen lassen, staut sich die Wärmebelastung. Sogar die Art und Weise, wie eine Vorrichtung den Abscheidungsfluss abschattet, wird Teil der Filmspezifikation.
Wir haben dies bei Projekten für Möbelpaneele, Edelstahlbleche, Automobilverkleidungen und Architekturbeschläge gesehen. Die erfolgreichen Installationen sind selten diejenigen mit den größten Zielen oder der größten Leistung. Dabei wurden Substrathülle, Pumpgeschwindigkeit, Zielanordnung und Bewegungsprofil gemeinsam entworfen.
Auf einem großen Substrat ist die Gleichmäßigkeit keine Einstellung auf dem Bildschirm. Es ist das Ergebnis von Geometrie, Gasströmung und Bewegung, die in die gleiche Richtung wirken.
Für ein Fertigungsteam bedeutet das, dass das Spezifikationsgespräch beim Teil und nicht bei der Kammer beginnen sollte. Was ist der größte und kleinste Teil? Wie wird es befestigt? Welche Oberfläche muss den Farb- und Dickenvorgaben entsprechen? Und wie viel Taktzeit verträgt die Linie? Diese Antworten prägen alles, was folgt.
Die meisten großflächigen PVD-Beschichter lassen sich einer von drei Prozessfamilien zuordnen: Multi-Arc-Ionenplattieren, Magnetronsputtern oder thermische Verdampfung. Jeder hat im Maßstab eine eigene Persönlichkeit.
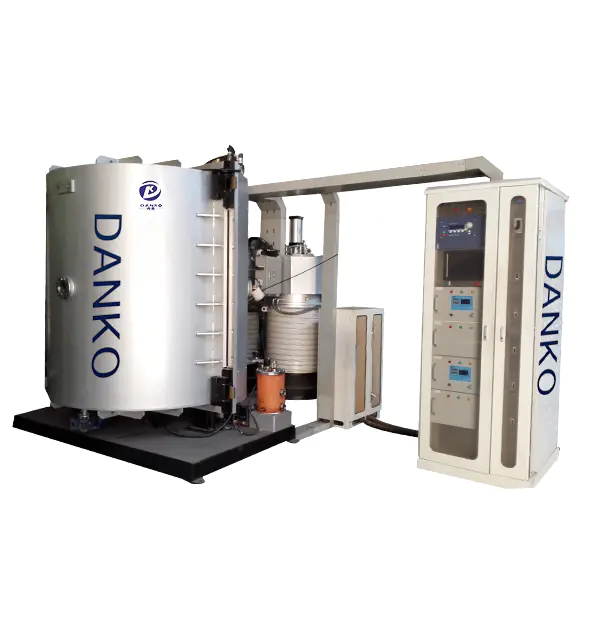
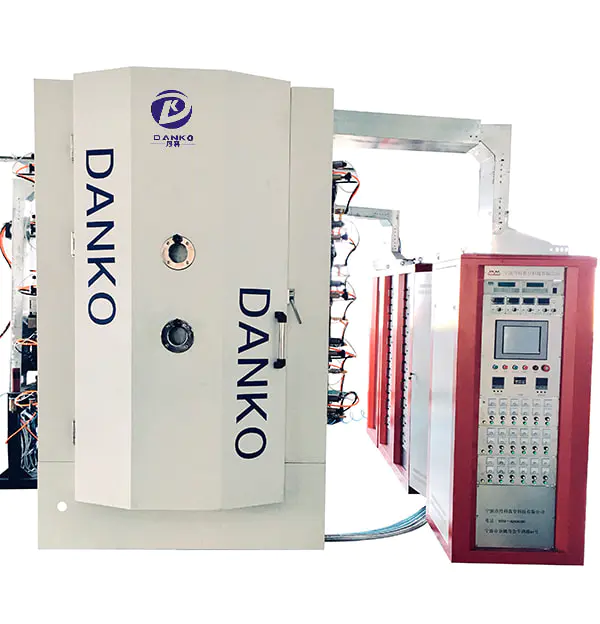
Die Multibogen-Ionenplattierung ist ein Arbeitstier für dekorative und verschleißfeste Folien. Es erzeugt dichte Beschichtungen, eine starke Farbtiefe und eine gute Haftung auf Teilen wie Möbelbeschlägen, Sanitärartikeln und Metallverkleidungen. Bei großen Systemen besteht die Herausforderung darin, die Farbe nicht zu erreichen. Dadurch bleibt die Farbe über eine lange Kammer und von einem Rack zum nächsten konstant. Die Platzierung der Lichtbogenquelle, die magnetische Steuerung und die Bewegung des Substrats spielen eine Rolle. Die große Multi-Arc-Plattform von Danko basiert auf diesem Gleichgewicht und verfügt über eine Prozessoptimierung dekorative Beschichtungssysteme die wiederholbare Farben statt einmaliger Muster benötigen.
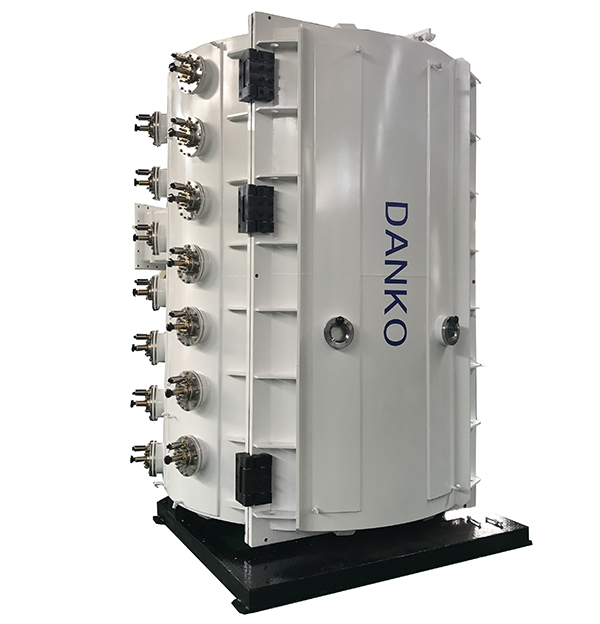 Große Multi-Arc-Ionenbeschichtungsmaschine für dekorative und funktionelle Folien Vakuumbeschichtungsanlage für große Werkstücke und Edelstahlplatten zur Unterstützung von Dekorfarben und Funktionsfilmen mit automatisierter Prozesssteuerung. Produkt anzeigen →
Magnetronsputtern ermöglicht eine genauere Kontrolle der Filmzusammensetzung und Oberflächenglätte. Dies ist oft der bessere Weg für Edelstahlbleche, Automobilverkleidungen und Funktionsschichten, bei denen es auf ein geringes Dickenfenster ankommt. Bei großen Flächen werden die Targetausnutzung und die Abscheidungsrate zu praktischen Problemen: Ein schöner Film, dessen Abscheidung zu lange dauert, kann dennoch der falsche Film für die Produktion sein. Die Antwort ergibt sich normalerweise aus einer Kombination aus Zielgeometrie, Leistungsabgabe und Gasverteilung und nicht aus einem einzelnen Parameter.
Die thermische Verdampfung bleibt effizient für die Metallisierung von Kunststoffen, Verpackungen, Reflektoren und anderen Teilen, die eine helle, reflektierende Oberfläche benötigen. Da der Fluss in Sichtrichtung erfolgt, erfordern große Kammern eine durchdachte Befestigung und in manchen Fällen eine Substratdrehung. Der Prozess kann sehr produktiv sein, aber er belohnt Teams, die das Rack um den Dampfpfad herum entwerfen, anstatt das Rack als nachträglichen Gedanken zu behandeln.
Ein Großflächenbeschichter fällt normalerweise in eines von zwei Produktionsmodellen. Ein Batch-System belädt ein volles Rack oder mehrere große Platten, schließt die Tür und führt einen vollständigen Zyklus durch. Es bietet Flexibilität und ein klares Chargenprotokoll. Ein Inline- oder kontinuierliches System bewegt Substrate durch spezielle Zonen, was für die Platten- oder Plattenproduktion in großen Mengen geeignet ist, aber einen disziplinierteren Produktmix erfordert.
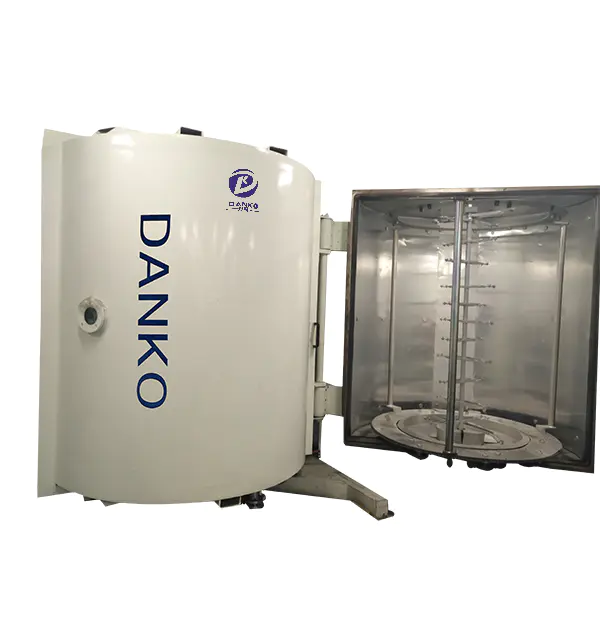
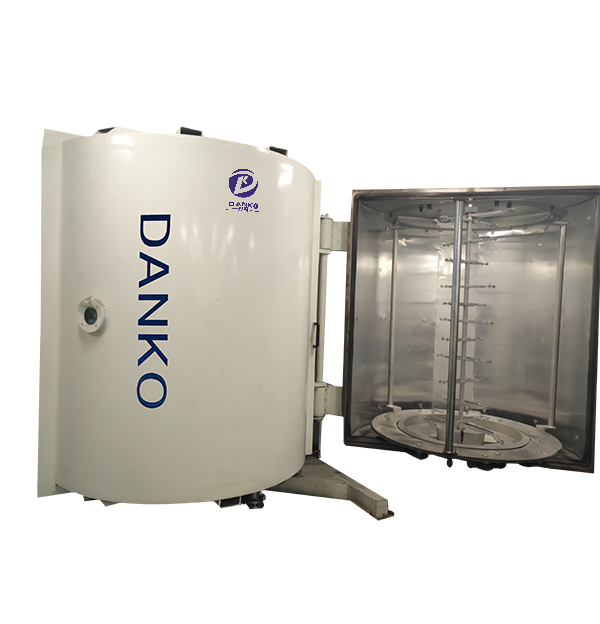
Horizontale Chargensysteme sind für große Platten, Möbelteile und gemischte Dekorationsarbeiten üblich. Sie geben den Bedienern die Möglichkeit, Teile richtig einzuspannen und Rezepte zu ändern, ohne eine Linie neu aufbauen zu müssen. Für Teams, die diese Flexibilität benötigen, ist eine horizontale große PVD-Vakuumbeschichtungsmaschine oft der praktische Ausgangspunkt.
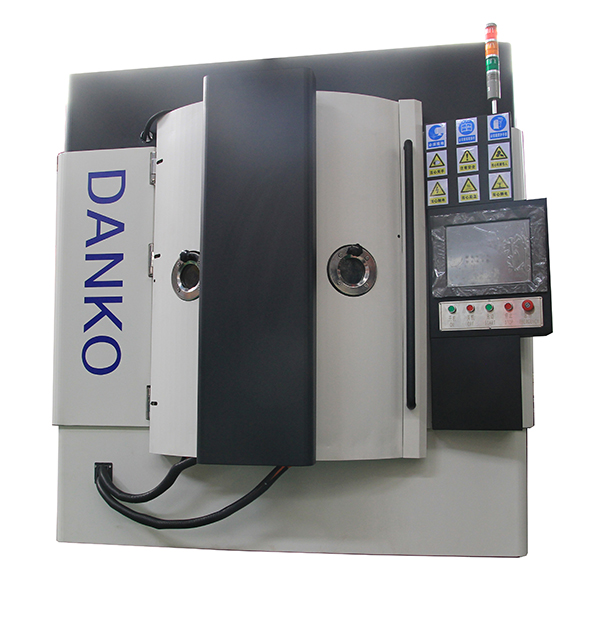
Horizontale große PVD-Vakuumbeschichtungsmaschine für große Platten Konzipiert für die großflächige PVD-Beschichtung mit horizontaler Kammer, geeignet für Platten, Möbelkomponenten und gemischte dekorative Arbeiten, die flexible Rezepturen erfordern. Produkt anzeigen → Wenn es sich bei dem Produkt um eine flache Platte handelt, ändert sich die Berechnung. Edelstahlbleche und ähnliche Platten müssen gleichmäßig über eine große Fläche abgedeckt werden, und das Handhabungssystem wird Teil des Prozesses. Eine spezielle Vakuumbeschichtungsmaschine für Edelstahlbleche ist auf diese Geometrie ausgelegt, wobei die Blechbewegung und das Ziellayout auf das Blechformat abgestimmt sind und nicht von einer kleineren Kammer aus angepasst werden müssen.
 Vakuumbeschichtungsmaschine für Edelstahlbleche für große Flachbildschirme Kundenspezifisches PVD-System mit MF-Sputtern für große Edelstahlbleche, Platten und Möbel, mit stabilen Abscheidungs- und dekorativen Beschichtungsoptionen. Produkt anzeigen →
Für größere Mengen flexibler oder starrer Flachmaterialien, Kontinuierliches Magnetronsputtern kann besser passen. Dabei geht es weniger um eine einzelne große Kammer als vielmehr um eine stabile Bahn- oder Trägerbewegung durch sorgfältig getrennte Prozesszonen. Dieser Ansatz belohnt Teams, die den Produktmix eng und die Produktverfügbarkeit hoch halten können.
Der sichtbare Teil einer großflächigen PVD-Beschichtungsanlage ist die Kammer. Der unsichtbare Teil ist die Beziehung zwischen Pumpen, Gasfluss und Bewegung. Wenn einer dieser Punkte nicht ausreichend spezifiziert ist, muss der Bediener dies letztendlich durch Leistung, Zeit oder manuelle Anpassung ausgleichen. Das ist kein stabiles Produktionsmodell.
Mehrere Designoptionen verdienen einen Platz in der Spezifikationstabelle:
| Route | Typische Filme | Starke Passform | Beobachtungspunkt |
|---|---|---|---|
| Mehrbogen-Ionenplattierung | TiN, TiCN, CrN, dekorative Farben | Möbel, Sanitärartikel, Eisenwaren | Tröpfchen und Makropartikel müssen gefiltert werden |
| Magnetronsputtern | Metall-, Legierungs-, Oxid-, Nitridfilme | Edelstahlbleche, Automobilverkleidung, Funktionsschichten | Zielausnutzung und Ablagerungsrate |
| Thermische Verdampfung | Aluminium, Chrom, reflektierende Folien | Kunststoffe, Verpackungen, Reflektoren | Sichtlinienabdeckung und Befestigung |
| DLC- und Hybridrouten | Diamantartiger Kohlenstoff, harte Filme | Werkzeuge, medizinische Teile, Verschleißkomponenten | Haftung und Hitzebelastung an großen Teilen |
Infos: Eine große Kammer kann immer noch ein schmales Prozessfenster erzeugen. Gleichmäßigkeit entsteht durch das Zusammenspiel von Gas, Geometrie und Bewegung, nicht nur durch das Kammervolumen.
Eine großflächige PVD-Beschichtungsanlage ist eine wichtige Entscheidung, daher sollte die Spezifikation in der Produktionssprache und nicht in der Katalogsprache verfasst sein. Unsere Ingenieure arbeiten in der Regel gemeinsam mit dem Kunden einen kurzen Ablauf durch:
Warnung: Bemessen Sie das Vakuumsystem nicht allein nach dem Kammervolumen. Die Gasbelastung während der Verarbeitung und der erforderliche Abpumprhythmus entscheiden oft über den tatsächlichen Produktionszyklus.
Kleine Maschinen können eine schlechte Gleichmäßigkeit hinter kurzen Abständen und kleinen Racks verbergen. Große Maschinen legen es frei. Das erste Symptom ist oft eine Farbverschiebung von der Mitte zum Rand oder ein Dickenunterschied, der erst nach der Messung der Teile auftritt. Betreiber könnten versucht sein, die Leistung zu erhöhen oder die Ablagerungszeit zu verlängern, aber dadurch wird die thermische Belastung in der Regel schlimmer, ohne dass die Grundursache behoben wird.
Gefahr: Wenn das Plasma stabil aussieht, der Film aber über das Rack wandert, beenden Sie die Abstimmung nur mit Strom. Überprüfen Sie zunächst die Gasverteilung, den Zielzustand und die Wiederholbarkeit der Vorrichtung.
Erfolg: Eine Vorabnahme mit Ihren eigenen Teilen, Ihrem eigenen Rack und einem klaren Bemusterungsplan ist die günstigste Versicherung, die Sie für ein Großprojekt abschließen können.
Bei einem großflächigen PVD-Beschichter handelt es sich weniger um ein einzelnes Produkt als vielmehr um ein Produktionssystem. Der Prozessweg, die Kammergeometrie, das Pumpen, die Befestigung und die Bewegung müssen mit den Teilen übereinstimmen, die Sie tatsächlich betreiben. Wenn sie das tun, wird die Maschine im besten Sinne leise: stabile Farbe, vorhersehbare Zykluszeiten und ein Beschichtungsvorgang, der keine ständige Rettung erfordert.
Wenn Sie eine großflächige Beschichtungsanlage planen, beginnen Sie mit dem Substrat und der Folienspezifikation. Dann lassen Sie die Kammer folgen. Diese Reihenfolge sorgt dafür, dass das Projekt ehrlich bleibt, und sie führt in der Regel zu einem System, das einfacher zu betreiben, einfacher zu warten und über seine Lebensdauer hinweg wertvoller ist.
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -Mail: [email protected]
 Address: Nr. 79 West Jinniu Road, Yuyao, Stadt Ningbo, Zhejiang Provice, China