Produktberatung
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
DLC-Beschichtungsmaschine: Was sie abscheidet und wie man sie spezifiziert
Diamantartiger Kohlenstoff ist keine Beschichtung, die man im Kilogrammmaßstab bestellt. Es handelt sich um einen Abscheidungsprozess, den Sie in Auftrag geben, und die Kammer ist nur eine Variable in dieser Gleichung.
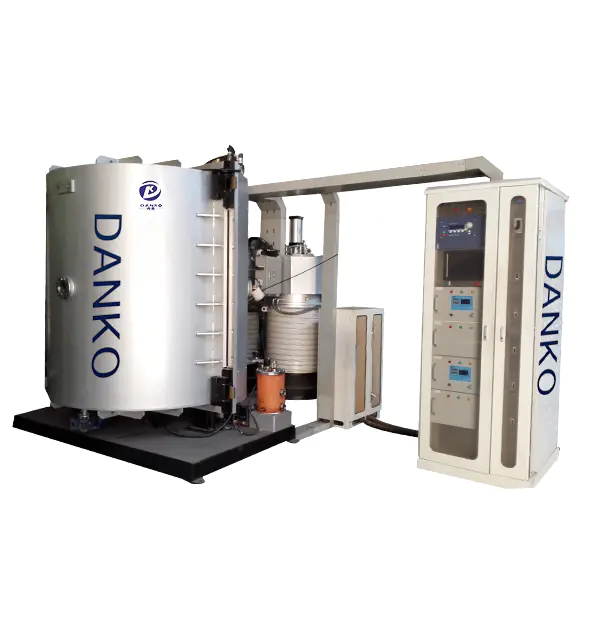
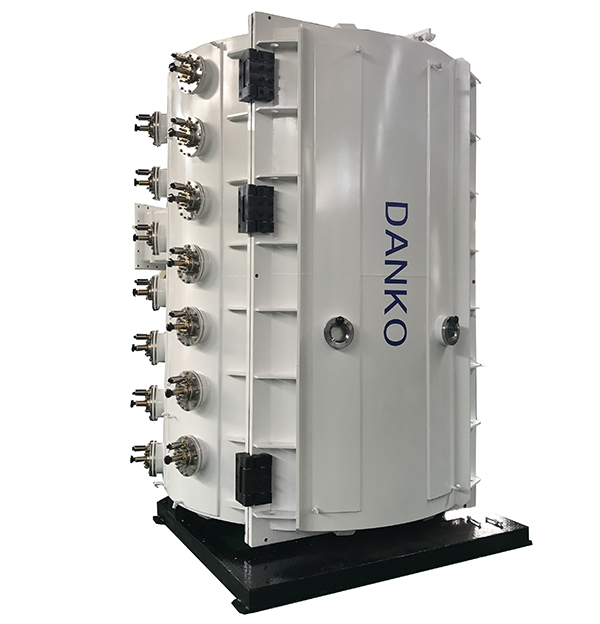
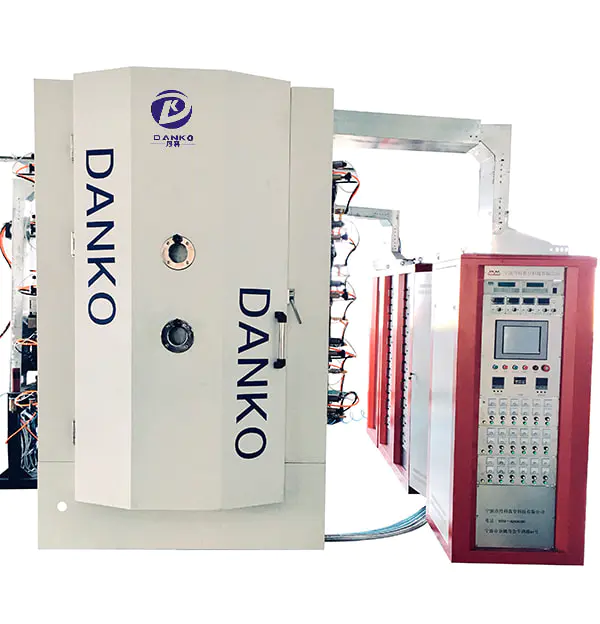
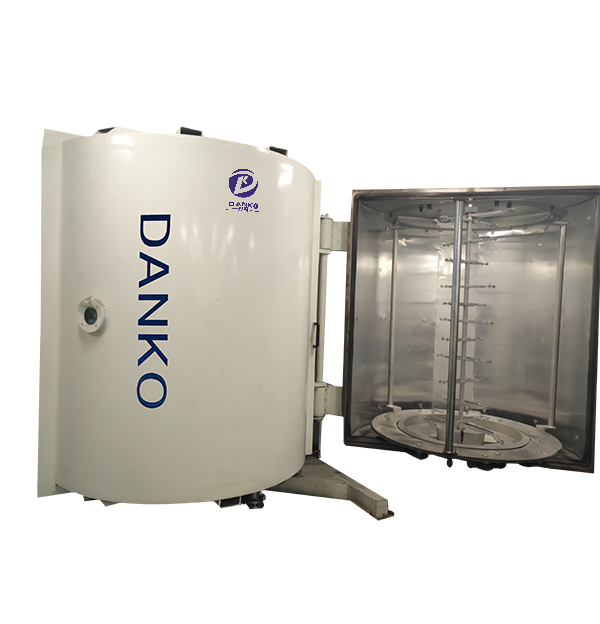
In einer Werkzeugwerkstatt, in der monatlich 40.000 gehärtete Stempel verarbeitet werden, sieht man vierteljährlich das gleiche Muster: Schneidkanten polieren, Grate wachsen und der Pressenbediener beginnt mit dem Ausgleichen. Wenn jemand schließlich das Wartungsprotokoll neben die Werkzeugrechnung legt, kommt man selten zu dem Schluss, dass der Werkzeugstahl falsch war. Die Oberfläche war. A DLC-Beschichtungsmaschine Es gibt die Möglichkeit, diese Oberfläche mit einem einige Mikrometer dicken Kohlenstofffilm zu fixieren. Bei der Festlegung eines solchen Films geht es weniger um die Kammergröße als vielmehr darum, auf welchem Ablagerungsweg Ihre Teile, Ihre Toleranzen und Ihr Produktionsrhythmus tatsächlich überleben können.
DLC steht für diamantähnlicher Kohlenstoff, aber der Name übertrifft die Einfachheit. Was die Kammer abscheidet, ist ein amorpher Kohlenstofffilm, dessen Verhalten sich aus dem Verhältnis von sp2-Bindungen, die graphitartig sind, und sp3-Bindungen, die diamantartig sind, sowie dem Wasserstoff oder Metall, das absichtlich einlegiert wird, ergibt. Dieses Verhältnis ist eine Prozessvariable und kein Katalogelement. Zwei Maschinen, die beide mit „DLC“ laufen, können Folien produzieren, die sich im Gleitkontakt völlig unterschiedlich verhalten.
Hydriertes DLC, üblicherweise a-C:H geschrieben, wird aus einem Kohlenwasserstoffgas abgeschieden und landet typischerweise zwischen 15 und 30 GPa. Wasserstofffreier tetraedrischer Kohlenstoff, ta-C, kommt von einer Graphitkathode und erreicht höhere Werte, üblicherweise 40 GPa und mehr. Zum Vergleich: Hartchrom liegt bei etwa 8 bis 10 GPa, und der Trockengleitreibungskoeffizient von DLC liegt zwischen etwa 0,05 und 0,2 gegenüber etwa 0,5 für Chrom. Diese beiden Zahlen sind der Grund dafür, dass ein beschichteter Stempel einen unbeschichteten um ein Vielfaches überdauert, wie der Kunde im Wartungskalender vermerkt.
Bei der Dicke wird Optimismus teuer. Unterhalb von etwa 0,5 Mikrometern sinkt die Lebensdauer. Oberhalb von etwa 5 Mikrometern beginnt die innere Druckspannung zu überwiegen und die Folie delaminiert in Flocken, die wie ein Herstellungsfehler aussehen, in Wirklichkeit aber auf eine Monate zuvor getroffene Prozessentscheidung zurückzuführen sind. Der Produktions-DLC liegt normalerweise zwischen 1 und 4 Mikrometern, weshalb die Gleichmäßigkeit der Dicke über die gesamte Charge hinweg mehr Aufmerksamkeit verdient als der in einer Broschüre abgedruckte Spitzenhärtewert.
Die meisten DLC-Beschichtungsmaschinen auf dem Markt folgen einem von vier Wegen. Die Unterschiede zeigen sich in der erreichbaren Härte, der Substrattemperatur und darin, wie tolerant der Prozess ist, wenn ein Teil eine schwierige Geometrie oder eine enge Maßtoleranz aufweist.
| Route | Kohlenstoffquelle | Untergrundtemperatur | Härtebereich | Wo es seinen Lebensunterhalt verdient |
|---|---|---|---|---|
| PECVD (a-C:H) | Kohlenwasserstoffgas | 150 bis 250 °C | 15 bis 30 GPa | Werkzeuge, Formen, hitzeempfindlicher Stahl |
| Sputtern aus Graphit | Massives Graphitziel | 150 bis 300 °C | 10 bis 25 GPa | Präzisionsteile, spannungsarme Folien |
| Kathodischer Lichtbogen (ta-C) | Graphitkathode | 100 bis 200 °C | 40 bis 80 GPa | Schneidwerkzeuge, stark verschleißende Kontakte |
| Hybridlichtbogen plus Sputtern | Graphit- und Metallziele | 150 bis 250 °C | 15 bis 40 GPa | Dotiertes DLC für Automobil- und Gleitteile |
Die Wahl der Route hängt in der Regel von zwei Einschränkungen ab: der maximalen Temperatur, die Ihr Untergrund verträgt, und der Frage, ob Sie einen glatteren oder einen härteren Film benötigen. Ein gehärteter Lagerring bei 60 HRC und eine dünne Aluminiumhalterung haben nicht das gleiche thermische Budget. Die gleiche Filmchemie kann überall angepasst werden Stahl-, Hartmetall- und Aluminiumsubstrate durch Anpassen der Vorspannung und Hinzufügen einer metallischen Zwischenschicht, weshalb das Schnittstellendesign ebenso sorgfältig diskutiert wird wie die Kohlenstoffschicht selbst.
Ein Pflichtenheft ist ein Verhandlungsdokument. Dies sind die Werte, die es wert sind, schriftlich festgehalten zu werden, denn jeder einzelne davon spiegelt das Geld in der Werkstatt wider.
Eine Beschichtung, die einen Härtetest besteht, aber einen Kratztest nicht besteht, ist keine harte Beschichtung. Es handelt sich um einen verspäteten Garantieanspruch für ein bereits versandtes Teil.
Die Härte lässt sich am einfachsten zitieren und ist für sich genommen am wenigsten aussagekräftig. Eine 45-GPa-Folie, die nach 2.000 Hüben abplatzt, ist schlimmer als eine 20-GPa-Folie, die 200.000 hält. Die Abnahmeprüfung sollte daher die Härte mit einem Kratztest, einer Rockwell-Haftungsprüfung und einem echten Verschleißversuch an der tatsächlichen Teilegeometrie kombinieren.
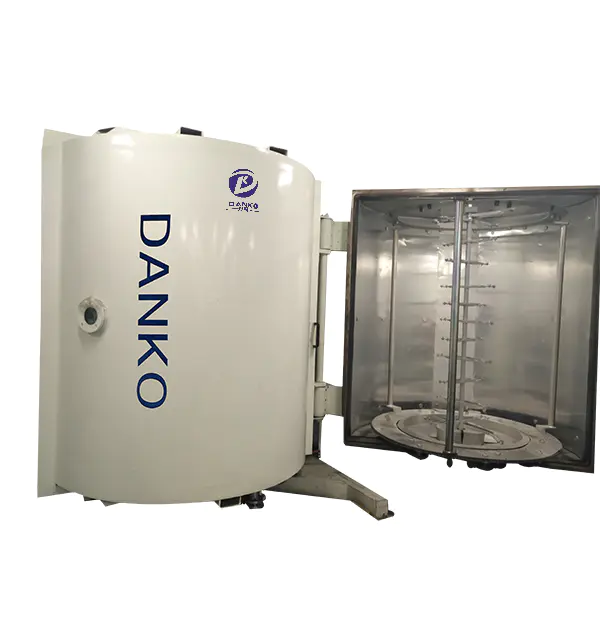
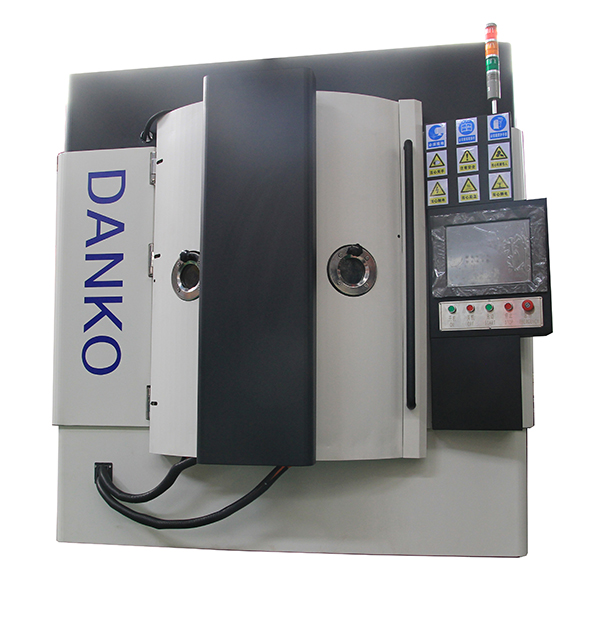
Die Kammer selbst nimmt weniger Platz ein als die Infrastruktur um sie herum. Ein mittelgroßes DLC-System nimmt einschließlich Pumpenpaket, Stromversorgung und Kühler etwa 15 bis 30 Quadratmeter ein, aber die praktische Grundfläche umfasst auch einen Lade- und Entladebereich, eine Lagerwand für Vorrichtungen und Reinigungsstationen. Diese Reinigungsstationen sind normalerweise der eigentliche Engpass, nicht der Beschichter.
Basisdruck, Arbeitsdruck und Gasreinheit sind Prozessvariablen und keine Wartungstrivialitäten. Eine Kammer, die langsam 5 x 10⁻⁴ Pa erreicht, beschichtet immer noch Teile, aber restlicher Wasserdampf verändert den Wasserstoffgehalt des Films und die Charge weicht von Ihrem qualifizierten Rezept ab.
Die Teilevorbereitung ist der häufigste Grund für Beschwerden über DLC. Fingerabdrücke, Schneidflüssigkeitsrückstände und Oxidschichten überleben eine Plasmaätzung häufiger als erwartet. Wenn Ihr Prozess über keine kontrollierte Reinigungslinie vor der Beschichtungsanlage verfügt, planen Sie eine solche ein. Es kostet nur einen Bruchteil der Maschine und verhindert die meisten Adhäsionsfehler, die der Maschine zugeschrieben werden.
DLC ist ein dünner Film, keine Reparaturmethode. Wenn eine Matrize durch Abnutzung bereits 50 Mikrometer Material verloren hat, wird die Dimension durch eine Beschichtung nicht wiederhergestellt, und die Beschichtung einer nachgeschliffenen Oberfläche mit der falschen Oberfläche führt innerhalb weniger Tage zu Haftungsausfällen.
Das Substrat entscheidet mehr über die Konfiguration als die Beschichtung. Drei große Gruppen decken die meisten Käufer ab, und ein Hersteller wie z ein Hersteller von PVD- und DLC-Vakuumbeschichtungsanlagen Normalerweise werden Sie fragen, welches davon Ihr Produktionsvolumen darstellt, bevor Sie ein Angebot für eine Kammer abgeben.
Schaftfräser, Bohrer, Gewindebohrer, Stempel und Formmatrizen profitieren alle von einer harten, reibungsarmen Kohlenstoffschicht, erfordern jedoch eine hohe Haftung und bei Hartmetall eine sorgfältige Zwischenschicht, um die Kobaltdiffusion zu begrenzen. Kathodenlichtbogenmaschinen dominieren dieses Segment, da die ta-C-Härte den unterbrochenen Schneidbelastungen standhält, die weichere Filme brechen. Die Vorbereitung des Kantenradius ist genauso wichtig wie die Beschichtung: Eine scharfe, unpolierte Kante konzentriert die Spannung und versagt frühzeitig.
Chirurgische Klingen, Raspeln und endoskopische Komponenten benötigen einen Film, der auch bei wiederholter Sterilisation hart, gleitfähig und chemisch stabil bleibt. PECVD-Methoden bei niedrigen Temperaturen eignen sich in der Regel, da viele Instrumentenlegierungen die Oberflächentemperaturen, die ein Lichtbogenprozess erzeugt, nicht vertragen.
Kraftstoffeinspritzkomponenten, Stößel, Kolbenringe, Zahnräder und Lager verwenden dotiertes DLC, um die Reibung zu verringern, ohne die Härte des Grundmetalls zu verändern. Bei diesen Teilen handelt es sich in der Regel um große Volumina und eine konsistente Geometrie, sodass Belastbarkeit und Zykluszeit wichtiger sind als die Prozessflexibilität.
Fordern Sie diese schriftlich an und bewahren Sie die Antworten als Anlage zur Bestellung auf. Die Antworten verraten Ihnen mehr über einen Lieferanten als jede Werksbesichtigung.
Die teuerste Klausel in einem Beschichtungsanlagenvertrag ist ein vages Abnahmekriterium. Definieren Sie den Probenteil, die Testmethode und die Bestehensschwelle vor der Zahlung der Anzahlung, nicht erst nach der Installation der Kammer.
Eine DLC-Beschichtungsmaschine erreicht selten in der ersten Woche ihre Nennleistung. Im ersten Monat geht es normalerweise darum, Reinigungsparameter festzulegen, den Ätzschritt zu bestätigen und die Vorspannung zu ermitteln, die eine akzeptable Haftung auf jeder Ihrer Hauptteilgeometrien gewährleistet. Rechnen Sie mit der Beschichtung von Proben, die das Gebäude nie verlassen, und gehen Sie davon aus, dass der Verfahrenstechniker mehr Zeit mit der Oberflächenvorbereitung als mit den Abscheidungseinstellungen verbringen wird.
Das Nützlichste, was Sie vor der Lieferung tun können, ist die Zusendung von Produktionsteilen anstelle von polierten Testcoupons. Ein polierter Coupon besteht fast jeden Haftungstest. Ein verschlissener Stempel mit seiner ursprünglichen Wärmebehandlung und einem echten Kantenradius verrät Ihnen, was die Maschine tatsächlich mit den dafür notwendigen Teilen leisten kann.
Eine realistische Steigerung: 30 Prozent der Nennleistung im ersten Monat, 60 Prozent im zweiten Monat und volle Produktion im dritten Monat, wobei in jeder Phase eine dokumentierte Dicken- und Haftungsprüfung aufgezeichnet wird.
Bei der Wahl einer DLC-Beschichtungsmaschine kommt es auf drei Fragen an: Welchen Film benötigen Ihre Teile, welche Temperatur können sie überstehen und welche Wiederholgenauigkeit werden Ihre Kunden akzeptieren. Beantworten Sie diese und die Konfiguration erfolgt fast automatisch. Wenn Sie sie weglassen, wird die Kammer zu einer sehr teuren Möglichkeit, Ausschuss mit glänzender Oberfläche zu produzieren. Die Hersteller, die das richtig machen, kaufen nicht das größte System im Katalog. Sie kaufen denjenigen, dessen Prozessfenster mit den Teilen übereinstimmt, die sie bereits gut herstellen können.
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Tel: +86-13486478562
FAX: +86-574-62496601
E -Mail: [email protected]
Address: Nr. 79 West Jinniu Road, Yuyao, Stadt Ningbo, Zhejiang Provice, China